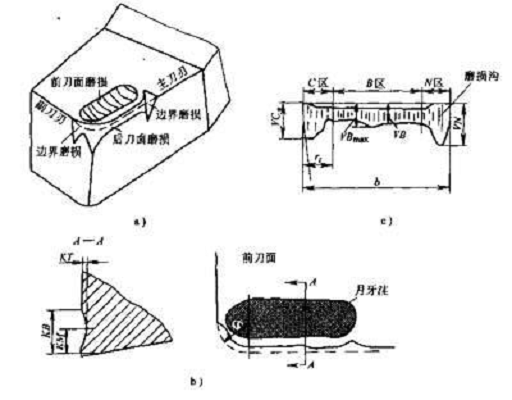
刀具磨損量的增加,使切削力、切削熱和切削溫度增加,並使工件加工精度和光潔度降低。刀具不可能無休止地使用下去,應該給磨損量規定在一定的合理限度內,叫做磨損限度。
基本介紹
- 中文名:磨損限度
- 外文名:limit of wear
- 磨鈍標準:以後刀面的磨損值為磨鈍標準
- 套用:避免加工精度和光潔度降低
簡介
磨鈍標準


刀具磨損量的增加,使切削力、切削熱和切削溫度增加,並使工件加工精度和光潔度降低。刀具不可能無休止地使用下去,應該給磨損量規定在一定的合理限度內,叫做磨損限度。

刀具磨損量的增加,使切削力、切削熱和切削溫度增加,並使工件加工精度和光潔度降低。刀具不可能無休止地使用下去,應該給磨損量規定在一定的合理限度內,叫做磨損限度。簡介從刀具磨損過程可知,刀具磨損量的增加,將使切削力、切削熱和...
但尚需進一步研究,因為側面磨耗若以標準斷面軌面下10毫米處為準,則小半徑曲線上的軌條使用不久就會達到磨耗限度,顯得規定過嚴。磨耗產生的原因及防治方法 (一)軌條磨耗產生的原因 曲線上造成軌條磨耗的原因很多,其中主要是機車、車輛軸重加大和運量增加。另外,內燃、電力機車的使用也會加大對曲線的橫向水平力...
車輛檢修限度指車輛在檢修時,對車輛零部件允許存在的損傷程度的規定。在檢修限度標準中,絕大部分是以尺寸數值表示限度,因車輛零部件的損傷程度,如磨損、腐蝕、裂紋、剝離、擦傷、變形、縫隙和游間等,均可通過尺寸的變化來表示。只要適當制定各損傷的尺寸限度,就能控制車輛零部件的損傷程度。與中國定期檢修修程種類...
隙不斷增大造成軸磨損,意識到這種關鍵原因後,歐美新技術研究機構研製的高分子複合材料即具有金屬所要求的強度和硬度,又具有金屬所不具備的退讓性(變數關係),通過“模具修復”、“部件對應關係”、“機械加工”等工藝,可以最大限度確保修復部位和配合部件的尺寸配合;同時,利用複合材料本身所具有的抗壓、抗彎曲、...
因材料是“變數”關係,當外力衝擊材料時,材料會變形吸收外力,並隨著軸承或其它部件的脹縮而脹縮,始終和部件保持緊配合,降低磨損的幾率,我們稱之為“縮固效應”。針對大型設備的磨損,也可採用“模具”或“配合部件”針對損壞的設備進行現場修復,避免設備的整體拆卸,還可以最大限度地保證部件配合尺寸,滿足設備...
該系統最大限度地消除了因操作者視力不同造成的測量誤差和操作中的空回誤差,同時也減少了對儀器的反覆調節,加快了測量速度。它可供多人觀察,便於教學與研討,是試驗中不可缺少的好幫手。GB 3142-82 潤滑劑承載能力測定法 GB/T 12583-98 潤滑劑極壓性能測定法 SH/T 0189-92 潤滑油抗磨性能測定法 SH/T ...
刀具磨損到一定限度就不再繼續使用,這個磨損限度稱為磨鈍標準。國際標準ISO統一規定以1/2背吃刀量處後刀面上測定的磨損頻寬度VB作為刀具磨損鈍標準。在生產實際中,為可更方便、快速、準確地判斷刀具的磨損情況,一般是以刀具耐用度來間接地反映刀具的磨鈍標準。刃磨後的刀具自開始切削直到磨損量達到磨鈍標準所...
然而,如果流通中大量的鑄幣磨損過度就必然會引起幣值的跌落、貨幣流通的混亂,所以各國對於鑄幣都有磨損公差,即磨損最大限度的規定。如英國1870年的鑄幣條例規定,1鎊金幣的標準重量是123.27447格令,可接受的磨損後的鑄幣重量不能低於122.5格令,即鑄幣公差為0.77447格令或6.2824‰。又如舊中國銀元流通時,規定每...
但是,夾輥在使用中輥面磨損限度一般不超過1mm。離心鑄造輥的製造成本高,使用中真正有效利用的僅輥面1mm,合金利用率極低,堆焊輥在堆焊過程中,由於存在焊層成份稀釋和焊道平整度差的問題,要確保1mm的工作層,至少要堆2層以上,粉末熱噴塗是使加速輸送的合金粉末,通過氧—乙炔焰高溫區,達到半熔融的軟化狀態,...
刀具磨損到一定限度就不能繼續使用。這個磨損限度稱為裁斷機刀具磨鈍標準。裁斷機刀具壽命:一把新刀(或重新刃磨過的刀具)從開始使用直至達到磨鈍標準所經歷的實際切削時間,稱為裁斷機的刀具壽命。高度設定 1.清除工作檯面膠板上的雜物,將刀模置放於膠板中央。2.機器開動後,將設定手輪鬆開,將“壓力制” 左旋到...
用具有萘狀斷口的高速工具鋼製成工具,常在達到允許的磨損限度前發生斷裂。具有萘狀斷口的合金結構鋼的衝擊韌性降低,是由於奧氏體晶粒粗化後,鋼的韌性一脆性轉化溫度升高。鋼在室溫進行衝擊時得到脆性穿晶斷口和低的衝擊值。具有萘狀斷口鋼呈現在斷口上的奧氏體晶粒比在顯微鏡下所測定的奧氏體晶粒大得多。萘狀...
摩擦學是研究相對運動的作用表面間的摩擦、潤滑和磨損,以及三者間相互關係的理論與套用的一門邊緣學科。世界上使用的能源大約有1/3~1/2消耗於摩擦。如果能夠盡力減少無用的摩擦消耗,便可大量節省能源。另外,機械產品的易損零件大部分是由於磨損超過限度而報廢和更換的,如果能控制和減少磨損,則既減少設備維修次數...
總磨損<10mg 四球磨損 (ASTM D-2266)(1800RPM,1小時,75℃,40kg載荷)0.35mm Four Square Gear Test (FZG)(90℃,1760RPM,1600毫升樣品,12級)通過,全部12級 氧化(通用氧化測試杯)(135℃,鐵及銅催化劑,總鹼值增加0.5所用時間)>2000小時 USX Engineering & Consultants Inc. 磨損測試結果為...
三級保養。主要是對設備主體部分進行解體檢查和調整工作,必要時對達到規定磨損限度的零件加以更換。此外,還要對主要零部件的磨損情況進行測量、鑑定和記錄。二級保養、三級保養在操作工人參加下,一般由專職保養維修工人承擔。在各類維護保養中,日常保養是基礎。保養的類別和內容,要針對不同設備的特點加以規定,不僅要...
第三,當這種損耗達到規定的限度時,任何單位和個人都無法繼續使用該固定產,其使用價值完全喪失,必須報廢處理。原因 由於科學技術的進步和革新創造出性能更好、效率更高的設備而引起原有設備的使用價值和價值貶值;由於勞動生產率的提高,使得製造同樣功能和結構的設備的製造成本和費用不斷降低,而引起的原有設備價值...
27.刀具磨損有哪幾種形態?28.刀具磨損的過程大致分幾個階段?29.什麼是刀具磨損限度?30.什麼是刀具耐用度和刀具壽命?31.刀具磨損的原因是什麼?32.什麼是材料的切削加工性?33.什麼是材料的相對切削加工性?34.怎樣衡量材料的切削加工性?35.材料的物理性能對切削加工性有什麼影響?36.材料的化學成分對...
3.4 刀具磨損 38 3.4.1 磨損的形態 38 3.4.2 磨損的過程 39 3.4.3 磨損的原因 40 3.4.4 磨損限度及耐用度 40 第4章 提高金屬切削效率的途徑 44 4.1 工件材料的切削加工性 44 4.1.1 切削加工性指標 44 4.1.2 改善切削加工性的途徑 45 4.2 刀具幾何參數的選擇 45 4.2.1 前角和前刀面...
不過實際上擦蝕和磨損種機理是難以截然區別開的,經常伴隨出現,所以我們在中文上用術語“磨蝕性”統稱之。磨蝕過程是一個綜合的作用,至少包括下列五種作用;由於接觸面並非絕對平整,真實的接觸面只有外觀面積的百分之一到萬分之一。局部的真實接觸壓力很大,當它超過了彈性限度時便被壓堆而磨損;由於兩物體緊密接觸...
煤漿減壓閥的作用是為了使磨損降低到最低限度。有一個較長的耐沖刷的進口,最低限度減少湍流和磨損,還要儘可能減小流體進入閥芯和閥座間隙時的衝擊角。閥座具有長的節流孔道,最大限度減緩液相的蒸發,以防止氣蝕。出口直接接到膨脹管和大容積的容器中,以消耗流體的能量,出口流體最好直接衝到液體池中。減壓閥的...
(3)鋼軌磨耗的允許限度 鋼軌頭部允許磨耗限度主要由強度和構造條件確定。即當鋼軌磨耗達到允許限度里,一是還能保證鋼軌有足夠的強度和抗彎剛度;二是應保證在最不利情況下車輪緣不碰撞接頭夾板。《鐵路線路維修規則》中按鋼軌頭產磨耗程度的不同,分為輕傷和重傷兩類。波磨軌耗谷深超過0.5mm為輕傷軌。接觸疲勞傷損...
摩擦學是研究相對運動的作用表面間的摩擦、潤滑和磨損,以及三者間相互關係的理論與套用的一門邊緣學科。世界上使用的能源大約有1/3~1/2消耗於摩擦。如果能夠盡力減少無用的摩擦消耗,便可大量節省能源。另外,機械產品的易損零件大部分是由於磨損超過限度而報廢和更換的,如果能控制和減少磨損,則既減少設備維修次數...
主要是對設備主體部分進行解體檢查和調整工作,必要時對達到規定磨損限度的零件加以更換。此外,還要對主要零部件的磨損情況進行測量、鑑定和記錄。二級保養、三級保養在操作工人參加下,一般由專職保養維修工人承擔。在各類維護保養中,日常保養是基礎。保養的類別和內容,要針對不同設備的特點加以規定,不僅要考慮到設備...
為預防此故障的產生,必須使同一傳動迴路中的各鏈輪在同一轉動平面內;經常檢查鏈條的磨損情況,及時修理和更換;經常檢查鏈條接頭開口銷的情況,必要時更換;矯直彎曲的傳動軸,使鏈輪轉動時不超過允許的擺動量;正確調鏈條的鬆緊度;及時修理和更換超過磨損限度的鏈輪,正確調整安全離合器;及時潤滑傳動鏈條。起動故障 ...
可以看出:輪對安裝偏轉角 ψ0 導致車輪磨耗速度急劇上升,車輛在直線上運行時,在理想狀態下運行 97×10⁴ km 後圓周磨耗深度達到段修限度,而 ψ0=1 mrad 時只需要運行 34.9×10⁴ km,ψ0=2 mrad時為 13.4×10⁴ km,ψ0=30 mrad 時為 6.5×10⁴ km,段修磨耗壽命分別減少了 64%、86....
4.刀具的磨損及破損 (1)刀具磨損的形式 (2)刀具磨損的原因 (3)刀具的磨損限度 (4)刀具壽命 (5)解決硬質合金刀具崩刃打刀的措施 六、已加工表面質量 1.衡量表面質量的指標 2.表面粗糙度 (1)各種加工方法所能達到的表面粗糙度 (2)減小表面粗糙度的措施 3.加工硬化及殘留應力 (1)形成加工硬化及殘留應力的...
