G74次列車從貴陽北站發往北京西站,列車由中國鐵路北京局集團有限公司“復興號”CR400BF-A型電力動車組擔任此次行程。10:08發車,18:31終到,耗時8小時23分鐘。
基本介紹
- 中文名:G74次
- 外文名:TRAIN G74
- 起止站點:貴陽北站、北京西站
- 運行時間:8小時23分鐘
- 車型:復興號CR400BF-A
- 擔任路局:中國鐵路北京局集團有限公司
- 發車時間:10:08
- 終到時間:18:31
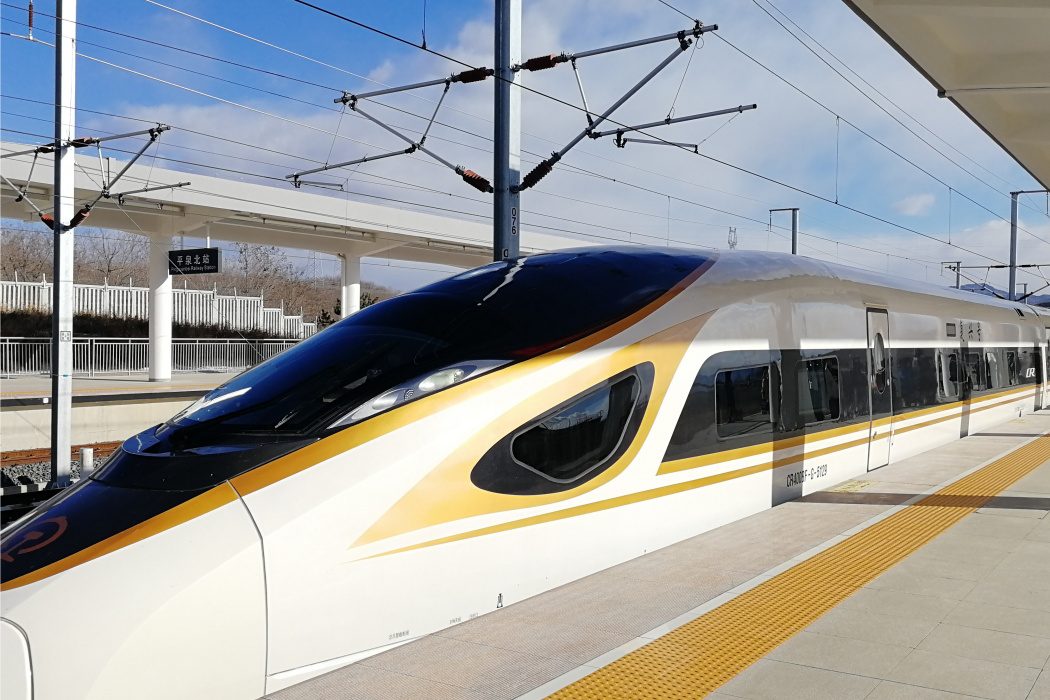
G74次列車從貴陽北站發往北京西站,列車由中國鐵路北京局集團有限公司“復興號”CR400BF-A型電力動車組擔任此次行程。10:08發車,18:31終到,耗時8小時23分鐘。
G74次列車從貴陽北站發往北京西站,列車由中國鐵路北京局集團有限公司“復興號”CR400BF-A型電力動車組擔任此次行程。10:08發車,18:31終到,耗時8小時23分鐘。G74次列車運行情況:貴陽北站(10:08)—...
華碩G74SX-TZ078V是一款華碩推出的17.3寸1080P筆記本電腦 重要參數 硬碟容量:1TB 7200轉,SATA 顯示卡晶片:NVIDIA GeForce GTX 560M 作業系統:Windows 7 Home Premium(家庭高...攝像頭:集成攝像頭 光碟機類型:DVD刻錄機 支持DVD SuperMulti...無線網卡:支持802.11b/g/n無線協定 筆記本重量:4.28Kg 藍牙:...
華碩G74SX-TZ29OV是華碩公司研發的一款筆記本電腦。基本參數 上市時間:2012年 產品類型:家用 產品定位:遊戲影音本 處理器 CPU系列:英特爾 酷睿i7 2代系列(Sandy Bridge)CPU型號:Intel 酷睿i7 2670QM CPU主頻:2.2GHz 最高睿頻:3100MHz 匯流排規格:DMI 5 GT/s 三級快取:6MB 核心類型:Sandy Bridge 核心...
華碩G74YI263SW-BL筆記本採用Intel 酷睿i7 2630QM處理器,8GB記憶體,750GB硬碟,內置刻錄光碟機。華碩G74YI263SW-BL筆記本採用17.3寸液晶屏,採用NVIDIA GeForce GT 560M 獨立顯示卡,內置攝像頭,並預裝Windows 7 Home Premium 家庭高級版作業系統。主要參數 處理器型號Intel 酷睿 i7 2630QM處理器主頻2.0GHz 記憶體容量...
華碩G74Yl263SW-BL,是一款家用筆記本電腦,上市時間為2011年09月。基本參數 作業系統:Windows 7 Home Premium(家庭高級版)主機板晶片組:Intel HM65 處理器 CPU系列:英特爾 酷睿i7 2代系列(Sandy Bridge)CPU型號:Intel 酷睿i7 2630QM CPU主頻:2GHz 最高睿頻:2900MHz 匯流排規格:DMI 5 GT/s 三級快取:6MB...
華碩G74Y1263SX-BL是一款家用筆記本電腦,上市時間為2011年11月。基本參數 作業系統:Windows 7 Home Premium(家庭高級版)主機板晶片組:Intel HM65 處理器 CPU系列:英特爾 酷睿i7 2代系列(Sandy Bridge)CPU型號:Intel 酷睿i7 2630QM CPU主頻:2GHz 最高睿頻:2900MHz 匯流排規格:DMI 5 GT/s 三級快取:6MB ...
2017年1月29日,鐵道部運輸局相關負責人公開表示,要求各次列車按要求提供15元以下便當,並不能斷供。G2501、G74兩趟列車發現,15元便當問了才有,並不做明示。有鐵路內部員工爆料,60元便當成本不過10元,但乘務員依然難完成“任務”。高鐵學飛機免費配餐、重新規範餐飲招標。不少乘客支招“舌尖”上的春運。車...
G70 00 精加工循環 G71 內外徑粗切循環 G72 台階粗切循環 G73 成形重複循環 G74 Z 向步進鑽削 G75 X 向切槽 G76 切螺紋循環 G80 10 取消固定循環 G83 鑽孔循環 G84 攻絲循環 G85 正面鏜孔循環 G87 側面鑽孔循環 G88 側面攻絲循環 G89 側面鏜孔循環 G...
在開往鄭州東方向的G74次列車上,出現了他們與旅客互動的場面。在給旅客們講解文明出行的同時,將製作完成的《文明出行你我他 和諧旅途靠大家》小卡片進行發放。原本沉悶的車廂一下子熱鬧起來。很快,這次與旅客接觸的活動結束了,但是“掏糞男孩”的行動才剛剛開始,對此,田荘深有感觸,“我們相信,很多故障都源於...
G74---回參考點(工具機零點)G75---返回編程坐標零點 G76---車螺紋複合循環 G80---固定循環註銷 G81---外圓固定循環 G331---螺紋固定循環 G90---絕對尺寸 G91---相對尺寸 G92---預製坐標 G93---時間倒數,進給率 G94---進給率,每分鐘進給 G95---進給率,每轉進給 G96---恆線速度控制 G97...
8、G72—內外端面複合循環,G73—封閉輪廓複合循環,G74—端面孔循環 9、G75—徑向槽加工循環,G76—螺紋複合循環 加工實例 數控車床的操作,數控車床加工實例 1、上機安全教育、工具機的維護保養、熟悉工具機面板,手動操作工具機練習對刀及程式的輸入,簡單零件加工,帶螺紋零件加工 2、綜合加工並講解加工工藝 3、刀補,...
3.4.3 攻左旋螺紋指令(G74)與攻右旋螺紋指令(G84)的攻螺紋數控編程實例 第4章 簡化編程指令編程疑難解答 4.1 旋轉指令編程疑點解答 4.1.1 旋轉功能指令(G68,G69)4.1.2 旋轉指令編程疑點解答實例 4.2 鏡像指令編程疑點解答 4.2.1 鏡像功能指令 4.2.2 鏡像功能的特徵 4.2.3 鏡像指令編程疑點...
13.7 高速深孑L鑽(G73)13.8 深孔鑽循環(G83)13.9 左旋攻螺紋循環(G74)13.10 右旋攻螺紋循環(G84)13.1l 粗鏜循環(G86、G85、G89)13.12 以切削速度退刀的粗鏜(G89)13.13 精鏜循環(G76)13.14 背鏜循環(G87)13.15 剛性攻螺紋(G84、G74)13.16 編程舉例 第十四章 子程式 14.1 ...
G19 選擇YZ平面 G20 英制 G21 公制 G28 返回參考點 G40 取消刀具半徑補償 G41 刀具半徑左補償 G42 刀具半徑右補償 G43 刀具長度正向補償 G44 刀具長度負向補償 G49 取消刀具長度補償 G54---G59 工件坐標系 G73 深孔轉削固定循環 G74 反螺紋攻絲固定循環 G76 精鏜固定循環 G80 取消固定循環 G81 ...
本版本可用G代碼 包括:G00 快速定位 G01 直線插補 G02 順圓插補 G03 逆圓插補 G04 定時延時 G22 程式循環開始 G80 程式循環結束 G26 X、Z軸返回參考點 G27 X軸返回參考點 G29 Z軸返回參考點 G32 Z軸攻牙循環 G33 螺紋切削 G74 端面深孔加工循環 G75 (內、外圓)切槽循環 G90 內、外圓柱面循環 ...
世界教育事業G52 中國教育事業G53/57 各國教育事業G61 學前教育、幼兒教育G62 初等教育G63 中等教育G64 高等教育G65 師範教育G71 職業技術教育G72 成人教育、業餘教育G728 廣播電視教育G728.8 廣播電視大學G74 華僑教育、僑民教育G75 少數民族教育G76 特殊教育G77 社會教育 G78 親職教育G79 自學G8 體育 ...
一、孔加工循環指令(G73、G74、G76、G80-G98)二、孔加工編程舉例 第四章 簡化零件加工程式的編制方法 第一節 子程式及鏡像加工的套用 一、子程式 二、鏡像加工 三、其他功能指令 第二節 用戶宏程式的套用 一、宏程式的基本知識 二、宏程式的套用 數控銑削加工編程實例 第五章 銑削加工實例 第一節 密封板...
2.4.10 每齒進給量(G95FZ)2.5 幾何設定 2.5.1 可設定的零點偏移(G54...G57,G505...G599,G53,G500,SUPA,G153)2.5.2 工作平面選擇(G17/G18/G19)2.5.3 尺寸指令 2.6 自動返回參考點 2.6.1自動返回參考點(G74)2.6.2 返回固定點(G75,G751)2.6.3 運行到固定擋塊(FXS...
二、端面粗車循環指令編程(G72)三、固定形狀粗車循環指令編程(G73)四、精車循環指令編程(1370)五、內、外圓複合固定循環指令G71、G72、G73、G70使用注意事項 六、綜合編程實例 項目十 切槽(鑽孔)循環指令編程及工件切斷編程 一、端面切槽(鑽孔)循環指令編程(G74)二、徑向切槽(鑽孔)循環指令編程...
一、外徑、內徑粗加工循環指令G7127 二、端面粗加工循環指令G7227 三、成形粗車循環指令G7328 四、精加工循環指令G7030 第六節螺紋加工功能G32/G92/G7630 一、單行程螺紋切削指令G3230 二、螺紋車削單一循環G9230 三、螺紋切削複合循環指令G7632 第七節端面深孔加工和切槽功能G74/G7533 一、端面深孔加工循環...
9.2.3 基本車削—基於端面粗車循環G72指令 196 9.2.4 基本車削—基於端面切斷循環G74指令和外徑切斷循環G75指令 199 9.3 車削加工中心的柱坐標插補與極坐標插補加工仿真 204 9.3.1 車削加工中心的極坐標插補與柱坐標插補加工原理 204 9.3.2 實例零件柱面插補加工 206 9.3.3 實例零件端面極坐標插補...
2.1.3內外圓單一固定循環指令G90/G9433 2.1.4內外圓複合固定循環指令G71/G72/G73/G7035 2.1.5刀具補償指令G41/G42/G4042 2.1.6切槽指令G74/G7547 2.1.7螺紋切削指令G32/G92/G7650 2.1.8子程式編程指令M98/M9955 2.2SIEMENS系統數控車編程指令57 2.2.1SIEMENS系統編程概述57 2.2.2編程...
3?3?5 G54~G57、G500、G53工件裝夾--可設定零點偏置86 3?3?6 G158可程式零點偏置86 3?4 坐標運動指令87 3?4?1 G0快速移動87 3?4?2 G1直線插補運動88 3?4?3 G2/G3圓弧插補88 3?4?4 G5中間點圓弧插補91 3?4?5 G33恆螺距螺紋切削91 3?4?6 G75返回固定點94 3?4?7 G74返回參考點...
任務一 正六邊形墊塊加工——G01(G00)、G20/G21 任務二 端蓋加工——G02、G03(G17、G18、G19)任務三 箱蓋加工——G40、G41、G42 任務四 缸蓋加工——G43、G44、G49 任務五 模具加工——M98、M99 任務六 齒輪泵蓋加工——G73、G74、G76、G80~G89 任務七 閥蓋加工——G15/G16 任務八 凸台...
5.11.1暫停時間(G4)156 5.11.2信息顯示(MSG)157 5.11.3回參考點運行(G74)159 5.11.4回固定點運行(G75,G751)159 第6章變數與數學函式162 6.1變數162 6.1.1系統變數162 6.1.2用戶變數163 6.1.3計算參數(R)163 6.1.4定義用戶變數(DEF)165 6.2系統變數、用戶變數和NC語言指令的...
六、 參考點返回(G27,G28, G30)92 七、 螺紋加工(G32,G34)94 八、 刀具補償96 九、 固定循環(G90,G92,G94,G70,G71,G72,G73,G74,G75,G76)98 第七節數控車床編程實例109 第八節數控車床操作及仿真117 一、 數控工具機一般操作步驟117 二、 宇龍數控加工仿真軟體的使用117 複習思考題123 第四章...
一、G90/G91指令 203 二、DC/ACP/CAN指令——用於旋轉軸的絕對尺寸 204 三、G70/G71指令——公制/英制尺寸測量 204 四、可設定零偏的指令 204 五、G17/G18/G19指令——工作平面選擇 205 六、G25/G26指令——工作區域限制 205 七、G74指令——基準點運行(即回參考點) 205 第五節軸位移(工具機運動)...
第二節 內、外徑切削指令G90 第三節 端面車循環G94 第三章 複合循環指令的編程與套用 第一節 粗、精車循環G71、G70 第二節 平端面粗車G72 第三節 型車複合循環G73 第四節 切槽循環G74、G75 第五節 子程式的編程與套用 第六節 綜合編程實例 第四章 螺紋加工工藝與編程 第一節 G32、G34螺紋指令...
§6.1外圓、內圓車削循環(G90)§6.2端面車削循環(G94)§6.3螺紋切削循環(G92)課題七複合型車削固定循環(G70~G75)§7.1外圓、內圓粗車循環(G71)§7.2精加工循環(G70)§7.3端面粗車循環(G72)§7.4封閉切削循環(G73)§7.5端面深孔加工循環(G74)§7.6...
