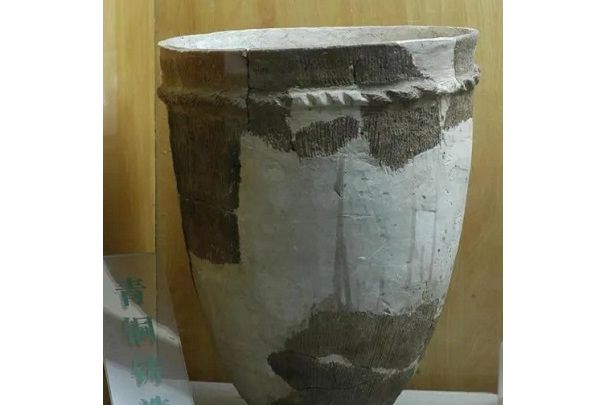
陶坩堝是中國古代青銅冶煉技術發展的重要器具,可追溯至新石器時代齊家文化時期。商代中期採用粗砂質厚胎陶缸或塗覆耐火泥層的泥質灰陶大口尊作為坩堝,能夠承受1000℃左右高溫以滿足青銅熔煉需求。商代後期出現專用"將軍盔"坩堝,西周時期演進為粗砂泥材質,形成完整的技術體系。山西太谷白燕遺址等考古發現證實,該器具通過最佳化材質與結構設計,支撐了渾鑄法、分鑄-焊接等複雜鑄造工藝的實施,推動了青銅文明體系的成熟發展。
基本介紹
- 出現時間:新石器時代晚期
- 核心材質:黏土與石英砂混合物
- 典型制式:將軍盔(商代晚期)
- 考古實證:山西太谷白燕遺址出土
- 適用溫度:約1000℃
- 工藝演進:從普通陶器到專用耐火容器
歷史發展,製作工藝,考古發現,冶金意義,
歷史發展
夏代已出現陶器作為金屬熔煉工具的原始形態,採用土球包裹礦石進行冶煉。商代中期形成兩種典型構造:粗砂質厚胎陶缸直接作為容器,或利用泥質灰陶大口尊內外壁塗覆3-4厘米耐火泥層增強隔熱性能。
商代後期(約公元前13世紀)出現專用熔煉器具"將軍盔",其形制為上大下小的盔狀結構,採用高溫燒結形成的玻璃質保護膜提升耐久性。
西周時期改良為粗砂泥材質,通過調整黏土與石英砂配比至7:3的比例,既保持結構強度又降低熱膨脹係數,該工藝標準沿襲至春秋戰國時期。
製作工藝
原料配比採用分層處理技術:內層使用石英砂占比70%的粗顆粒混合物增強耐沖刷性,外層採用細黏土占比80%的密實結構確保整體強度。製作時採用揉捏成型與分層搗固相結合的手法,器壁厚度嚴格控制在2-3厘米區間以平衡蓄熱與導熱需求。
燒制過程分為三個階段:200℃低溫排濕、800℃中溫燒結、1000℃高溫玻化,最終形成具有微孔結構的耐火保護層。出土標本檢測顯示表面莫來石結晶含量達15%,顯著提升抗熱震性能。
考古發現
山西太谷白燕遺址出土的商代陶坩堝殘片顯示器壁殘留青銅結垢,經X射線螢光分析確認含銅量達94.7%,印證其實際冶煉功能。河南安陽殷墟鑄銅作坊遺址發現成組"將軍盔"坩堝,排列方式表明已形成規模化生產體系,單個作坊區出土量逾200件。
甘肅玉門火燒溝遺址出土的西周坩堝標本顯示特殊設計:底部設有導流槽,內壁刻劃菱格紋以延緩銅液流動,此類結構改進使合金成分均勻性提升。
冶金意義
陶坩堝的技術突破使青銅器鑄造精度達到±0.3毫米,支撐了司母戊鼎等大型禮器的鑄造。其耐火性能提升使熔煉溫度從夏代的800℃提升至商周時期的1150℃,促成高錫青銅(含錫20%以上)的廣泛套用。考古實驗顯示,採用復原陶坩堝進行連續熔煉作業可達15次以上,較早期陶器使用壽命提升3倍。
