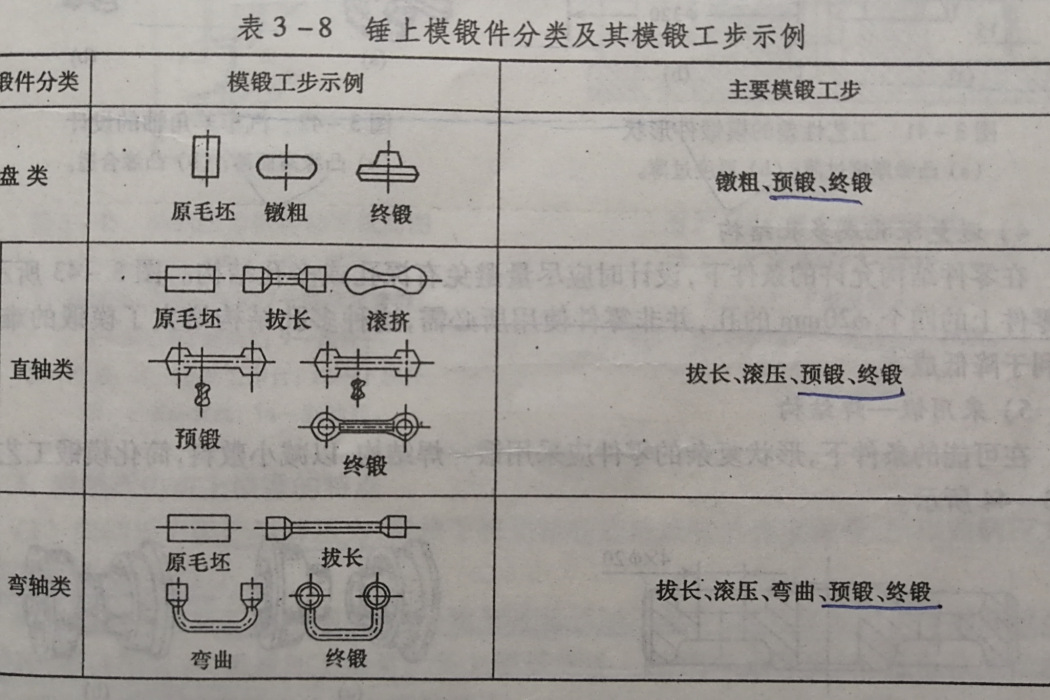
模鍛工步是模鍛工藝規程制定的核心環節,根據鍛件形狀特徵劃分為長軸類、短軸類及複雜類三種典型類型。長軸類鍛件要求毛坯軸線與鍛擊方向垂直,採用拔長、滾壓制坯後經預鍛和終鍛成形;短軸類鍛件則採用鐓粗或壓扁制坯直接終鍛成形。
工藝實施需結合制坯模膛與模鍛模膛的協同作用,關鍵技術參數包括分模面位置選擇、鍛造比計算及模膛結構設計。工步執行後需配套切邊、沖孔等修整工序以保證成品尺寸精度與表面質量。
基本介紹
- 工藝性質:金屬塑性成形
- 套用領域:機械裝備製造
- 核心步驟:制坯→鍛造→修整
- 分類依據:鍛件幾何特徵
- 技術參數:分模面/鍛造比
- 工序組成:模鍛工步+後處理
工藝分類體系,模膛功能劃分,分模面設計準則,鍛造比計算,工藝實施要點,工序銜接控制,
工藝分類體系
基於鍛件幾何特徵建立三類劃分標準:
- 長軸類鍛件:毛坯軸線與鍛錘打擊方向呈垂直關係,典型工藝鏈包含拔長制坯改善金屬分布、滾壓制坯消除缺陷,經預鍛模膛初步成形後轉入終鍛模膛完成最終塑性變形
- 短軸類鍛件:毛坯軸線與打擊方向保持同軸,通過鐓粗製坯增大橫向尺寸或壓扁制坯調整厚度,直接進入終鍛模膛實現閉式模鍛
- 複雜類鍛件:需組合套用多向鍛造、局部成形等特殊工藝,要求模膛結構具有分塊組合功能
模膛功能劃分
模鍛工步依託兩類模膛實現塑性變形控制:
- 制坯模膛:包含拔長模膛(降低截面積增加長度)、滾壓模膛(消除摺疊最佳化流線)等八種基本類型,承擔坯料預成形功能
- 模鍛模膛:細分為預鍛模膛(控制金屬流速)和終鍛模膛(精確成形最終輪廓),兩者配合避免充填不足或摺疊缺陷
分模面設計準則
分模面位置選擇直接影響鍛件脫模可行性與加工餘量:
- 優先布置在最大輪廓截面處確保順利取件
- 需避開關鍵受力區域防止應力集中
- 保持上下模對稱性以簡化模具製造
- 結合飛邊槽位置最佳化金屬流動路徑
鍛造比計算
鍛造比指標反映變形程度對材料性能的影響規律:
- 拔長鍛造比K=L1/L0(原始長度L0與變形後長度L1比值)
- 鐓粗鍛造比K=H0/H1(原始高度H0與變形後高度H1比值)
- 複合工序鍛造比需按各工步數值乘積計算,總鍛造比應滿足材料再結晶要求
工藝實施要點
終鍛模膛需設定飛邊槽容納多餘金屬。預鍛模膛圓角半徑應比終鍛模膛增大20%-30%,避免應力集中導致模具開裂。對於高肋薄壁類鍛件,需在模膛內設定排氣孔防止氣體滯留影響充填。
工序銜接控制
模鍛工步完成後需進行修整工序消除工藝附加物:
- 熱切邊:鍛造餘溫狀態下切除飛邊,適用於碳鋼及低合金鋼
- 冷沖孔:室溫條件下去除連皮結構,用於高精度鍛件加工
- 校正工序:對變形量超差的鍛件進行局部加壓整形
