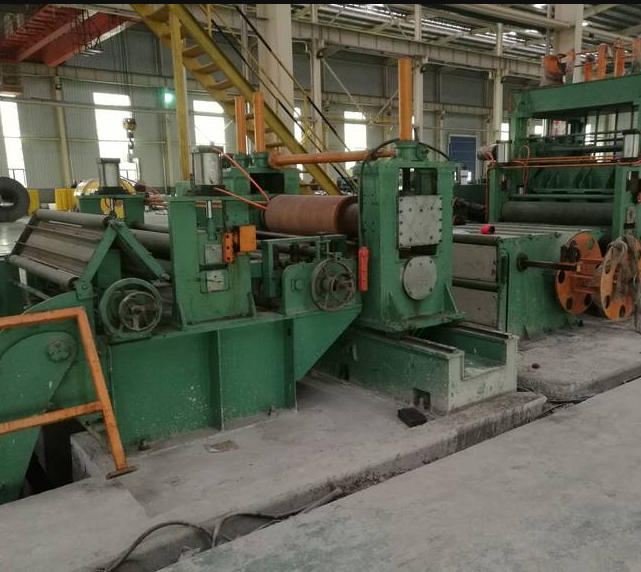
控制軋機是指在熱軋過程中,通過對金屬加熱、軋制和冷卻的合理控制,使塑性變形和固態相變過程相結合,以獲得細小的晶粒和良好的組織,使鋼材具有優異的綜合性能的軋制技術。
基本介紹
- 中文名:控制軋機
- 外文名:controlled rolling
- 學科:材料工程
- 領域:工程技術

控制軋機是指在熱軋過程中,通過對金屬加熱、軋制和冷卻的合理控制,使塑性變形和固態相變過程相結合,以獲得細小的晶粒和良好的組織,使鋼材具有優異的綜合性能的軋制技術。
控制軋機是指在熱軋過程中,通過對金屬加熱、軋制和冷卻的合理控制,使塑性變形和固態相變過程相結合,以獲得細小的晶粒和良好的組織,使鋼材具有優異的綜合性能的軋制技術。簡介控制軋機是指在熱軋過程中,通過對金屬加熱、軋制和冷卻的...
控制軋制是指在比常規軋制溫度稍低的條件下,採用強化壓下和控制冷卻等工藝措施來提高熱軋鋼材的強度、韌性等綜合性能的一種軋制方法。控制軋制鋼的性能可以達到或者超過現有熱處理鋼材的性能。 簡述 控制軋制是在調整鋼的化學成分的基礎上,通過控制加熱溫度、軋制溫度、變形制度等工藝參數,控制奧氏體狀態和相變產物...
高精度輥形控制軋機的輥系是六輥,二根工作輥、二根中間抽動輥、二根支承輥,也叫新六輥式軋機。其特點是具有無限寬度剛性.即工作輥撓度不受軋制力變化的影響.只要中間棍的位置精確地調整好,板帶鋼平直度可與軋制力變化無關。是板形控制方面比較理想的軋機。簡介 高精度輥形控制軋機的輥系是六輥,二根工作輥...
連軋機控制系統是由連軋機組、檢測儀表控制裝置和電子計算機組成的對鋼、鋁等材料的加工尺寸進行控制的塑性加工過程控制系統。發展歷史 早期的連軋機因軋制速度低,對產品質量要求也不高,用人工控制尚能生產。人們對產品質量和產量的要求日益提高,如軋制每卷重45噸的冷連軋薄帶鋼卷,要求厚度公差為±(5~50)微米,...
HC軋機即高精度輥形控制軋機。起初的輥系是六輥,二根工作輥、二根中間抽動輥、二根支承輥,也叫新六輥式軋機。定義 HC軋機即高精度輥形控制軋機。起初的輥系是六輥,二根工作輥、二根中間抽動輥、二根支承輥,也叫新六輥式軋機。特點 其特點是具有無限寬度剛性.即工作輥撓度不受軋制力變化的影響,只要中間...
自動速度控制,是指以速度(或轉速)作為被控制量的自動控制。速度(轉速)控制的主要形式有調速、穩速、加減速控制三類。全連續冷連軋機自動速度控制系統 連續冷連軋機的自動速度控制系統要求通過活套分離開卷運行過程和軋制運行過程以實現全連續軋制。由於停機時間的減少,生產效率大幅提升。速度控制系統 速度控制系統是...
厚度控制系統圖1為厚度反饋控制系統的組成。為實現厚度控制,需要事先設定厚度的給定值(鎖定值),將檢測的厚度值與給定值比較,得到厚度偏差。控制器根據偏差信號給出相應的操縱信號控制軋機,使出口處鋼材的厚度等於給定值。根據厚度檢測方式的不同,厚度反饋控制系統可有不同的方案,主要有直接檢測和間接檢測兩種方式...
UPC軋機是德國MDS研製的萬能板形控制軋機,是繼HC、CVC技術之後又一種可改善板形的軋輥橫移式軋機。其原理是將普通4輥軋機的工作輥磨成雪茄型,大、小頭相反布置,構成一個不同凸度的輥縫。UPC軋機投產的數量不及HC軋機和CVC軋機,最早使用UPC技術的是德國克虜伯1250軋機和芬蘭2000軋機。交叉輥技術 交叉輥技術,又...
泛指完成軋材生產全過程的裝備,包括有放卷機,輥壓系統,驅動系統,液壓系統,控制系統,拆輥裝置等組成。但一般所說的軋機往往僅指主要設備。據說在14世紀歐洲就有軋機,但有記載的是1480年義大利人達·文西(Leonardo da Vinci)設計出軋機的草圖。1553年法國人布律列爾(Brulier)軋制出金和銀板材,用以製造錢幣。...
UPC軋機是德國MDS研製的萬能輥縫控制軋機,是繼HC、CVC技術之後又一種可改善輥縫的軋輥橫移式軋機。其原理是將普通4輥軋機的工作輥磨成雪茄型,大、小頭相反布置,構成一個不同凸度的輥縫。UPC軋機投產的數量不及HC軋機和CVC軋機,最早使用UPC技術的是德國克虜伯1250軋機和芬蘭2000軋機。漲輥技術 漲輥技術,又稱VC...
要構成1個完整的液壓AGC系統,主要有6種動態裝置:伺服閥、供油管道、液壓缸、軋機、感測器、控制調節器。AGC內環經過控制器數學模型的綜合計算及伺服放大器驅動後,改變壓下液壓缸行程,從而調節軋機輥縫的大小,達到消除鋼板厚差的目的。它是位置閉環控制系統,主要由伺服控制器、伺服放大器、電液伺服閥、壓下液壓缸...
三、二輥-四輥或四輥-四輥寬厚板軋機的控制軋制...四、熱連軋帶鋼的控制軋制和控制冷卻 五、爐卷軋機上的控制軋制和控制冷卻 六、控制軋制和控制冷卻工藝在雙相鋼板生產中的應...第三節控制軋制和控制冷卻工藝在型鋼生產中的套用 一、型鋼控制軋制的特點 二、型鋼控制軋制工藝設計與參數選擇 三、型鋼的軋後控制...
8.2 鋼板和帶鋼控制軋制工藝的種類和特點 8.2.1 奧氏體再結晶型控制軋制的特點 8.2.2 奧氏體未再結晶型控制軋制的特點 8.2.3 奧氏體和鐵素體兩相區控制軋制特點 8.2.4 鐵素體控制軋制的特點 8.3 中厚鋼板控制軋制和控制冷卻工藝的套用 8.3.1 合理選擇鋼的化學成分 8.3.2 不同類型中厚板軋機所...
對冷態或熱態鋼坯連續軋制的計算機控制系統。通常劃分為如下三個功能分系統。①板坯庫計算機分系統:包括板坯數據存儲,板坯入出庫操作指導,板坯跟蹤,生產計畫輸入和存儲,與周圍計算機的數據通信。②軋線計算機分系統:包括軋材跟蹤,加熱爐、粗軋機、精軋機、卷取機的設定計算和控制,頻寬自動控制,軋制節奏控制,...
活套機構設定的第二個目的是作為執行機構進行帶鋼恆定小張力控制,以避免拉鋼、堆鋼現象,儘可能減小各機架之間和各功能之間通過帶鋼張力的變化而產生的耦合和互擾。介紹 為了維持機架間物流平衡,保持板帶張力恆定,在板帶軋機精軋機組的機架之間裝有活套。活套因動力機構的不同可分為氣動活套、電動活套及液壓活套...
《鋁合金》-- 箔材、板材軋機控制系統 摘要:美國北卡羅來納州索爾茲伯里市Measurex國家鋁業公司宣告:他們改進了三種Measurex1050系列控制系統,使其達到Measurex2002系列控制系統的水平,這種改進後的控制系統安裝在兩台鋁箔軋機和一台鋁板軋機上。國內套用 《國內熱軋板材軋機產能及未來增長情況》熱軋板材包括厚板、...
張力控制系統由於套用場合、設備、構成原理不同而多種多樣。但按結構形式、控制原理可大致將其歸納為直接張力控制系統、間接張力控制系統、活套張力控制系統三大類。直接張力控制系統 通過張力檢測環節 (張力檢測感測器)實現對張力的閉環反饋控制的系統。卷取機和軋機機架間的直接張力控制系統分別如圖1 (a)、(b) ...
1.3.3 新型爐卷軋機 1.4 冷軋帶鋼生產工藝 1.4.1 可逆式冷軋機 1.4.2 連續式冷軋機 1.5 薄帶生產工藝的新動向 第2章 板帶軋機計算機控制 2.1 L3/L2/L1功能概述 2.1.1 生產控制級功能 2.1.2 過程自動化級功能 2.1.3 基礎自動化級功能 2.2 熱軋軋件跟蹤及軋件運送 2.2.1 事件驅動軟體 ...
3.4 帶鋼軋制板形控制與軋機機型144 3.4.1 板形及板形控制性能指標145 3.4.2 板形控制基本理論156 3.4.3 熱連軋機機型設計163 3.4.4 冷連軋機機型設計173 3.4.5 熱連軋機板形控制181 3.4.6 冷連軋機板形控制189 3.4.7 森吉米爾二十輥冷軋機板形控制202 3.5 板形板厚綜合控制206 3.5.1 ...
可逆式軋機,用於冷軋薄帶的關鍵設備。其對於機械、液壓及電控均有較高的精度和控制要求。二十輥軋機採用分體式輥座,上下輥座置於牌坊間放置液壓缸,通過伺服自動厚度控制系統直接壓下;軋輥排列形式為上下結構的1-2-3-4型,各項性能指標均達到國際標準。近年來國內新建的冷軋不鏽鋼板生產線也越來越多。但由於不鏽鋼...
軋機用的原料單重增大﹐液壓 AGC ﹑板形控制﹑電子計算器過程控制及測試手段越來越完善﹐軋製品種不斷擴大。一些適用於連續鑄軋﹑控制軋制等新軋制方法﹐以及適應新的產品質量要求和提高經濟效益的各種特殊結構的軋機都在發展中。(見彩圖 鞍山鋼鐵公司初軋廠連軋機組生產情景 ﹑ 初軋坯的定尺切斷設備── 2000 噸大...
環軋機運行控制 環軋機運行控制由PLC控制完成,在自動控制過程中,定心輥應處的位置,將隨環件直徑和壁厚的變化而變化。其數據將由雷射測距儀及壓下電機編碼器即壓下輥位置獲得。驅動定心輥的電機的運轉是依據實測的定心輥位置與計算的位置的比較結果控制的。定心輥的實際位置,是自動軋制過程能否穩定運行的關鍵,若...
1885年,德國發明斜輥無縫鋼管軋機。1891年,美國鋼鐵公司創建四輥厚板軋機。1897年在德國成功地套用電動機傳動軋機。到20世紀,美國的J.B.泰勒斯發明帶鋼熱連軋機組,同期在美國又出現寬頻冷軋機。30年代始有帶鋼冷連軋機組。50年代以後,張力和板型控制的大型冷連軋機組得到發展,同期還發明了連續鑄坯機,基本上...
這也是中厚板連軋機很少發展的主要原因。特點 (1)為了獲得良好的厚度精度,現代化中厚板軋機必須具有高壓下速度、高回響性、高壓力的液壓壓下系統。一般油源壓力達到32MPa,回響頻率達到20Hz。(2)為了實現平面形狀控制,一般壓下速度應該達到20~30mm/s。(3)大的軋制力要求巨大的液壓缸,其結構設計、加工製造、密封...
《全連續式冷連軋機過程控制》是2000年1月冶金工業出版社出版的圖書,作者是華建新、王貞祥。內容簡介 《全連續式冷連軋機過程控制》以寶鋼2030mm 全連續式冷連軋機的過程控制為基礎,介紹了當前冷連軋機過程控制系統各個環節的控制思想與控制原理,推導了軋制工藝與板形控制的有關模型,並分析和敘述了冷連軋機...
軋件節奏控制是合理控制加熱爐出鋼節奏,根據所軋制的規格、各工序機組所需時間及其跟蹤功能等進行計算和控制。在保證前後兩塊軋件不相撞的條件下儘量縮短間隙時間,以提高生產率。輔助生產線如剪下線、平整線等也有相應的自動化功能。輔助操作如軋機換輥和換輥後軋制線的調整等也都實現了自動化。套用 軋機自動化水平...
冶金自動化是一種自動化技術,主要套用於冶金生產。冶金生產企業採用計算機進行自動控制和管理。基本介紹 冶金生產過程的自動控制包括對採礦、選礦(見選礦自動化)、冶煉(見高爐自動化、轉爐自動化)、澆鑄(見連鑄自動化)、軋材(見連軋機控制系統)等主體生產過程和供水、電、熱、氧、氣等輔助生產過程的控制。現代...
軋機導衛板是用於控制軋件進入或離開軋輥的裝置。通常導衛板由鑄鐵製成,在某些小型軋機情況下,也可由鋼製成。必須將進來的軋件導入正確的孔型並精確地抬高到所要求正確的高度,因為在現代軋機中,精軋機座的進料速度是非常大,一出故障會導致軋件誤入孔型和“彎斜”或在軋機平面上亂穿,這不僅非常危險,而且在...
厚度4mm以上的鋼板材稱中、厚板,簡稱中厚板。用於造船、建築構件、機器製造、交通運輸、軍事工業等部門,以及用於製造大口徑焊管、容器、鍋爐等。工業已開發國家的中厚板產量占鋼材總產量的10~22%。軋制中厚板的軋機全世界約有260套,其中將近一半是軋輥輥身長3米以上的寬厚板軋機。簡介 當前,中厚板生產多採用控制...
金長輝,電氣自動化專家,我國軋機液壓厚度自動控制的開拓者之一。創立的一個自由度數字模型居國內領先地位,為加快軋機液壓厚度控制的研究起到了關鍵作用;首先提出了摩擦力是影響液壓厚度控制系統穩定的重要原因;在鋁、銅、稀有金屬加工設備引進過程中,大膽提出合理化建議,解決安裝、調試中出現的問題,在軋機傳動控制...
