基本介紹
- 中文名:拉坯矯直機
- 外文名:Blank straightener
- 套用:對鑄坯進行拉坯和矯直
- 分類:一點拉矯機、多點拉矯機等
簡介,引錠桿,一點拉矯機,多點拉矯機,連續矯直,壓縮鑄造,
簡介
對於弧形連鑄機,當鑄坯出拉坯機後還必須進行矯直,拉坯和矯直兩道工序常在一個機組裡完成,故稱其為拉坯矯直機(簡稱拉矯機)。連鑄機中拉坯矯直機按其矯直方式可分為一點拉矯機、多點拉矯機、連續拉矯機和壓縮矯直機。
引錠桿
引錠桿的頭部是結晶器的“活底”,澆鑄前用它堵住結晶器下口,開澆後,結晶器內的鋼水與引錠桿的頭部凝固在一起,經拉矯機的牽引,鑄坯隨引錠桿從結晶器下口拉出,如圖1所示,直至鑄坯被矯直、脫掉引錠桿為止,其後的拉坯將通過拉矯輥夾緊鑄坯連續拉出。而引錠桿會被送離連鑄生產線存放、清理好以備下次使用。
圖 1
一點拉矯機
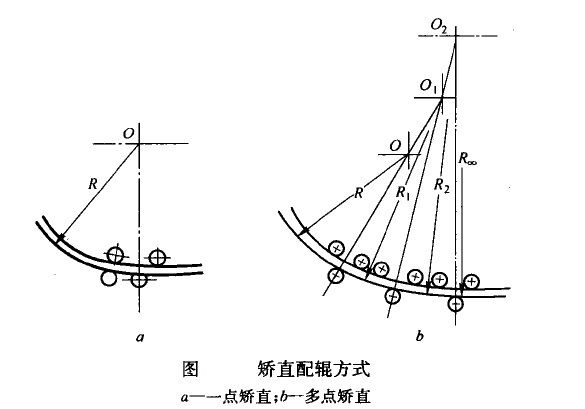
一點拉矯機,是指內弧兩個輥,外弧一個輥,三個輥為一組(三輥一點)完成一 次矯直,如圖2a所示。一點矯直用於小斷面鑄坯完全凝固後的拉坯和矯直。
多點拉矯機
多點拉矯機,亦稱多輥拉矯機,如圖2b所示,是指兩組或以上三輥一點矯直系統。一般3~5個矯直點,多的可達19個矯直點。多點矯直可以把集中於一點的矯正量分散到多個點完成,可消除鑄坯產生內裂的可能性,有利於實現未完全凝固狀態下鑄坯的拉坯矯直,即進行液芯拉矯。圖3所示為板坯連鑄機用的一種多輥拉矯機的典型結構,有12對拉輥,三十二輥甚至更多輥,對鑄坯進行多點矯直。
圖 3
連續矯直
儘管多點矯直降低了鑄坯每個矯直點的變形量,但是鑄坯的每次矯直變形都是在矯直輥瞬間、斷續完成的,每個矯直點應變率仍然較高。連續矯直技術是在多點矯直基礎上發展起來的。基本原理是鑄坯在矯直區內應變連續進行,應變率是一個常量,如圖4所示。彎曲力由4個固定點A、B、C、D承受,浮動輥不承受載荷,因而,從B點到C點之間的鑄坯承受恆定的彎曲力矩,應變率在該區段保持恆定。這種受力狀態對進一步改 善鑄坯質量極為有利,非常適用於鑄坯帶液芯矯直。
圖 4
壓縮鑄造
壓縮鑄造,又稱為壓縮矯直。板坯連鑄機為提高拉速實行液芯拉矯而減少內裂的新技術,其基本原理如圖5所示。在矯直點前設一組驅動輥,給鑄坯一定推力;在矯直點後面布置一組制動輥,給鑄坯一定的反推力,鑄坯在受壓狀態下矯直。圖5中a是驅動輥列與制動輥在鑄坯中產生的壓應力;b是矯直應力;c是合成應力。通過控制制動力大小可使鑄坯內弧側的拉應力減小甚至為零,從而能夠實現帶液心鑄坯的矯直,達到鑄機的高拉速、提高鑄機生產能力的目的。
圖 5
