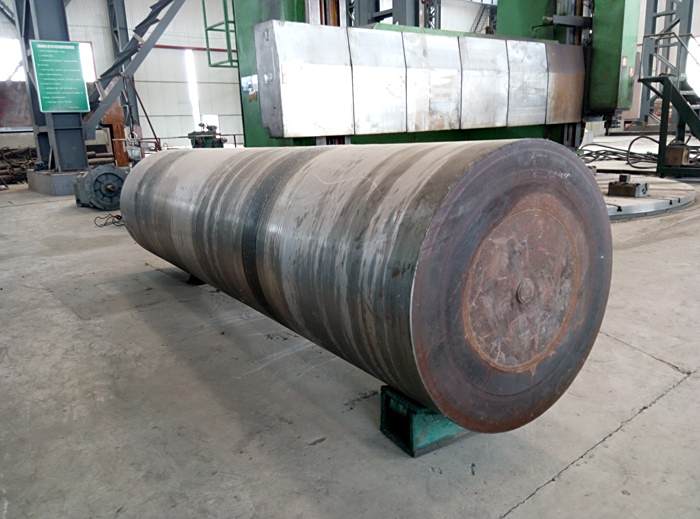
基本介紹
- 中文名:尾座主軸
- 外文名:Stern shaft
- 別名:艉軸
- 作用:傳遞扭矩,提供動力

尾座主軸是船舶軸系系統中最末的一段軸,首端法蘭與中間軸法蘭用緊配螺栓相連線;尾端呈圓錐體形,用以安裝螺旋槳,用來傳遞扭矩。艉軸用優質碳鋼鍛造。產品簡介大型船舶尾軸是安裝在兩個軸承上的,一個叫尾軸承,也就是船體與水接觸的部...
尾座是工具機中與主軸箱配合實現工件支承或工具裝夾的核心功能部件,其結構設計與控制技術直接影響加工精度與安全性。傳統尾座通過絲槓螺母傳動產生軸向頂緊力,2018年研發的預緊力智慧型測量裝置引入電接點壓力表與計算機檢測系統,通過套筒液壓測力油缸實現實時監測。可程式尾座通過光柵尺反饋與電磁閥控制實現自動化操作,...
尾座套筒是尾座的主要組成部分,車床尾座一般是在加工時對工件起輔助支承作用,它是由尾座體和尾座套筒兩部分組成。尾座體可在床身上移動和固定。尾座套筒前端安裝頂針,套筒可以自動伸出和縮回,實現頂尖對工件的支撐作用。結構和特點 車床尾座套筒是裝夾頂針,鑽頭,絞刀,等工具的。車床尾座套筒是車床的主要零件...
旋轉主軸夾具體 主要包括包括安裝座、主動機頭座、從動機頭座、旋轉支撐架、氣路系統等組成。 主動機頭用於驅動工件旋轉變速的主動力源,與焊槍配合聯動控制焊接工件,配有三爪夾盤,並起導電作用。從動機頭為無動力傳動,起支撐和頂緊作用。主動機頭採用交流電機,高質量減速機進行減速,重複定位精度準確。減速機通過支撐...
○液壓尾座:通過M指令或手動方式 ,使得液壓缸工作,推動尾座主軸,手動鎖緊手柄可鎖緊尾座主軸,尾座體手動鎖緊。6.防護形式 CAK50 i數控工具機的防護為全封閉防護,外觀採用圓弧造型,具有良好的防水,防金屬屑飛濺功能。防護門打開時可實現較大工件的裝卸,數控系統操縱面板放置於後活動門上,使得操作更加安全...
採用水平床身布局,工件軸線平行於地面放置,通過主軸箱與尾座實現工件夾持。基礎鑄件採用樹脂砂造型工藝,床身導軌面經高頻淬火處理,保障設備在加工鋼、鐵、銅等材料時的穩定性。配備台灣設計的動態剛性最佳化結構,移動部件採用線性導軌與精密滾珠絲槓組合。動力系統由主電機通過齒輪箱驅動主軸,最高輸出扭矩達3500N·m...
回輪車床是2021年公布的機械工程名詞,作為工具機的一種類型,主要用於金屬切削加工。1848年,回輪車床在美國問世,成為專用車床發展歷程中的重要節點。其結構通常包括主軸箱、進給箱、溜板箱、床身、尾座、刀架、卡盤、絲槓、光桿、底座等部件,屬於落地及臥式車床組。中國工具機行業的發展始於20世紀中葉,瀋陽第一工具機廠...
③舊機大修車床應根據客戶需要對主軸部分和尾座部分進行改造和調整。新機改造和大修工具機改造的精度檢驗是檢驗的重要項目 精度檢驗執行JB/T8324.1-1996《簡式數控臥式車床 精度》。新車床改造的精度質量控制如下 ①鏟刮檢驗。新車床改造經過對X軸、Z軸的絲桿兩端支承面的進行配刮、對滾珠絲桿副托架與床鞍進行配刮、...
(3)尾座。它位於床身的尾座軌道上,並可沿導軌縱向調整位置。尾座的功能是用後頂尖支撐工件。在尾座上還可以安裝鑽頭等加工刀具,以進行孔加工。(4)進給箱。它固定在床身的左前側、主軸箱的底部。其功能是改變被加工螺紋的螺距或機動進給的進給量。(5)溜板箱。它固定在刀架部件的底部,可帶動刀架一起做...
1935年Super Exe工具機通過加深頭尾箱鑄件將中心高度提升至3.5英寸,增強了加工精度。現代套用已擴展至紡織機械的紗片分條、樂器製造的琴頭組件等領域,並與尾座、卡盤等部件協同完成夾持操作。專業術語體系涵蓋變速主軸箱、滑動式主軸台等複合詞,體現其在車床加工、數控設備中的技術演進。短語搭配 headstock feed分條...
由於凸輪式自動車床的結構比較緊湊,主軸至尾座間的距離比較小,只能加工長度為70左右的零件。為了讓加工的功能進一步完善,自動車床製造商也在不斷地進行設計上的更新。有的公司就對自動車床進行了多處改進,將尾座設計成可後移式尾座,在需要進行較長零件加工時,可將尾座後移,這種走刀式自動車床能夠加工長度
75定位銷 76傳動軸 77尾座主軸 78套 79固定套 710襯套 711定位套 712帶鍵襯套 713錐孔法蘭盤 714外套 715分度盤 716動塊 717夾板 718撥桿 719絲桿 720汽門搖臂軸支座 721推動架 722角型軸承箱 723軸承座 724彈簧套筒 725薄板支架 參考書目 ...
1、磨頭、頭架、尾座的等高度對工件尺寸精度的影響。磨頭、頭架、尾座的等高度誤差將使頭架、尾座中心連線與砂輪主軸軸線在空間發生偏移,此時磨出的工件表面將是一個雙曲面。2、頭架、尾座中心連線對磨頭主軸軸線在水平面內的平行度誤差對工件尺寸精度的影響。當發生該項誤差時,外圓磨床磨出的工件外形將是一...
主軸 最大轉速:4800pm 最大電機功率:22.4KW 最大扭矩:最大扭矩(帶齒輪箱選項)主軸鼻端:A2-6 主軸孔:ф88.9mm 迴轉直徑 床身上最大迴轉直徑:806mm 滑板上最大迴轉直徑:527mm 尾座上最大迴轉直徑:584mm 行程和進給 X軸:318mm Z軸:660mm X-軸最大推力:18238N Z-軸最大推力:18015N X-軸...
1、在雙頂尖間雙頂尖間安裝:在實心軸兩端鑽中心孔,在空心軸兩端安裝帶中心孔的錐堵或錐套心軸,用車床主軸和尾座頂尖軸兩端中心孔的工件安裝方式。2、使用跟刀架或中心安裝在加工長軸類零件時,用跟刀架或中心架與軸外圓表面接觸支承,以加強工件剛度,提高加工精度。跟刀架安裝在成創大拖把上,切削時隨大拖把移動...
2.主軸旋轉時,確保液壓卡盤鬆開功能失效。意外停電,液壓卡盤確保夾緊狀態,及誤踩腳踏開關也保持夾緊,防止工件飛出,導致人身傷害 數控車床改液壓卡盤展示3.液壓尾座有前進、後退、停止功能,運行自如、平穩,速度可調。 4.在工作時,不能有滲漏、時松時緊,造成使工件在加工過程中損壞工具機設備 5.主軸高速旋轉加工時,整...
工廠通過高頻淬火工藝提升導軌與主軸耐用性,並配備自動送料機構、液壓卡盤等輔助設備,實現批量生產的高精度與高效率。自成立以來,企業持續投入設備更新與人才培養,嚴格把控質量體系,致力於為機械加工行業提供定製化解決方案。台州環鑫數控工具機廠坐落於佛國仙山--濟公故里,是一家專業製造經濟型數控車床還和精密儀表車床...
2.主軸旋轉時,確保液壓卡盤鬆開功能失效。意外停電,液壓卡盤確保夾緊狀態,及誤踩腳踏開關也保持夾緊,防止工件飛出,導致人身傷害 3.液壓尾座有前進、後退、停止功能,運行自如、平穩,速度可調。4.在工作時,不能有滲漏、時松時緊,造成使工件在加工過程中損壞工具機設備 5.主軸高速旋轉加工時,整體工具機不能有振...
●主輪台及尾座氣浮裝置 ●砂輪主軸吹氣防水防塵機構 GU-650CNCGU-1000CNC 加工能力旋徑Φ320(Φ12.6")Φ320(Φ12.6")兩頂心間距650(24")1000(24")最大研磨直徑Φ300(Φ12")Φ300(Φ12")兩頂心間最大承載重量kgs100(220Ibs)100(220Ibs)X-軸行程250(10")250(10")自動進給量Φ0.001-Φ0.999Φ...
對於這種大型、重型球體的精密磨削加工,截至2010年11月採用的方法是:大型球體由主軸系統和尾座系統的頂尖支撐,電機通過減速後驅動球體繞主軸系統中心線做旋轉運動,球體轉速一般在20-100轉每分鐘;砂輪磨具系統一般布置在被加工球體的後面,砂輪磨具轉速範圍在數百轉到數千轉,砂輪磨具的旋轉中心線和被加工球體的旋轉...
主軸轉速範圍 80-1200r/min 磨擦傳動最大扭矩… 500NM 尾座油缸頂緊力 70000N 刀架進給級數 無級 刀架進給速度 橫向(X) 0~3000mm/min 縱向(Z) 0~4000mm/min 最小輸入單位 0.001mm 主電機功率 21.5/26.5KW 轉速 500~5000 r/min 進給伺服電機 橫向(X)扭矩 22.4/27NM 轉速 1500r/min 縱向(Z)扭矩 22.4/27NM 轉速 1500r/min 工具機重量(不包括電氣部分) 12000...
車削時,工件由工具機主軸帶動旋轉作主運動;夾持在刀架上的車刀作進給運動。切削速度v 是旋轉的工件加工表面與車刀接觸點處的線速度(米/分);切削深度是每一切削行程時工件待加工表面與已加工表面間的垂直距離(毫米),但在切斷和成形車削時則為垂直於進給方向的車刀與工件的接觸長度(毫米)。進給量表示工件每轉...
3、主軸端與砂輪凸緣應塗薄油膜以防生鏽。4、請注意主軸旋轉方向。5、禁止使用空氣槍清潔工作物及機器。6、請注意鋼索是否鬆動,確實調整。7、請注意油窗油路是否順暢。8、油槽內請用Mobil#1405,每3-6個月換一次。(初期宜1-2個月換油一次)9、油量調整螺絲調整至適當,是減少,是增加。10、吸塵箱,過濾鋼,...
整機採用主軸、床身、床鞍、尾座等部件的剛度最佳化設計,確保高速運轉與重切削工況下的穩定性,加工精度可達IT6級。X/Y/Z三軸聯動能力使其可執行最大800mm×650mm×500mm範圍的複雜曲面加工任務。主軸轉速區間覆蓋35-5000RPM,配合高精度滾珠絲槓傳動系統,實現微米級定位精度。設備搭載Mazatrol Fusion 640 TNexus...
第二、脈衝信號發生器的設定,主軸箱和焊槍分別與脈衝信號發生器連線,並由脈衝信號發生器控制焊槍的焊接脈衝頻率與主軸箱內的伺服電機旋轉脈衝頻率達到同步,使焊弧表面紋路均勻美觀,有效保證焊縫覆蓋完全; 第三、尾座壓緊機構的設定,使第二細薄壁管可在其上進行左右移動,安裝第二細薄壁管時,首先通過外力將第...
主軸箱主軸錐孔:Φ110mm公制1:20 主軸箱主軸孔通孔直徑:Φ102mm Z軸最大移動距離:1100mm Z軸最大移動速度:5000mm/MIN Z軸最小設定單位:0.001mm Z軸最大靜力矩:11N.M X軸最大移動距離:280mm X軸最大移動速度:5000mm/MIN X軸最小設定單位:0.001mm X軸最大靜力矩:7.5N.M 尾座最大行程...
一、床身及外表318二、磨頭砂輪318三、主軸箱及尾座318四、工作檯318五、交換齒輪319六、液壓、潤滑、冷卻319七、電器部分319第二節坐標鏜床319一、光學系統319二、其他部分320第三節精密、大型設備的維護保養的技能訓練實例320訓練1坐標鏜床主軸滾動軸承的潤滑320訓練2齒輪磨床滑動導軌的潤滑321訓練3T4163坐標鏜床...
數控分度盤是採用AC/DC伺服馬達驅動的機械裝置,通過復節距蝸桿蝸輪組機構傳動實現分度功能,主要由主軸、分度裝置、控制系統構成。該設備可與數控工具機四軸操作界面配合進行四軸聯動加工,廣泛套用於銑床、鑽床、加工中心。其結構採用油壓環抱式鎖緊裝置與剛性密封結構,傳動系統採用復節距蝸桿蝸輪組機構,支持15角秒分度...
■ 主軸選用大功率電機驅動,大馬力,高扭矩,即使在低轉速狀態下也可以實現高精度的重切削。■ 進給系統採用加大直徑、預拉伸的滾珠絲桿,增加絲桿剛性並能有效防止絲桿熱變形。■ 所有下導軌均採用進口高耐磨的銅板.採用刮研的方法可靠的保證其接觸面積的最大化.■ 超大型床身及床頭箱結構支撐,確保工具機運行加工之...
二、主軸箱和尾座的布局形式59 三、床身和導軌的布局形式59 四、刀架的布局61 第三節數控車床的分類61 一、按主軸的配置形式分類61 二、按刀架和主軸數量分類62 三、按數控系統的功能水平分類62 四、按數控系統的不同控制方式分類64 第四節數控車床的自動換刀裝置64 一、自動迴轉刀架64 二、多主軸轉塔頭換...
