基本介紹
- 中文名:小孔效應
- 外文名:Keyhole Effects
在等離子弧焊過程中,由於被壓縮的等離子焰流速度較快,電弧細長而有力且能量集中、溫度高,對大多數金屬在一定厚度範圍內,都可以在熔池前端穿透焊件形成一個小孔,從而得到充分熔透、反面成形均勻的焊縫。我們將這種現象稱為“小孔效應”
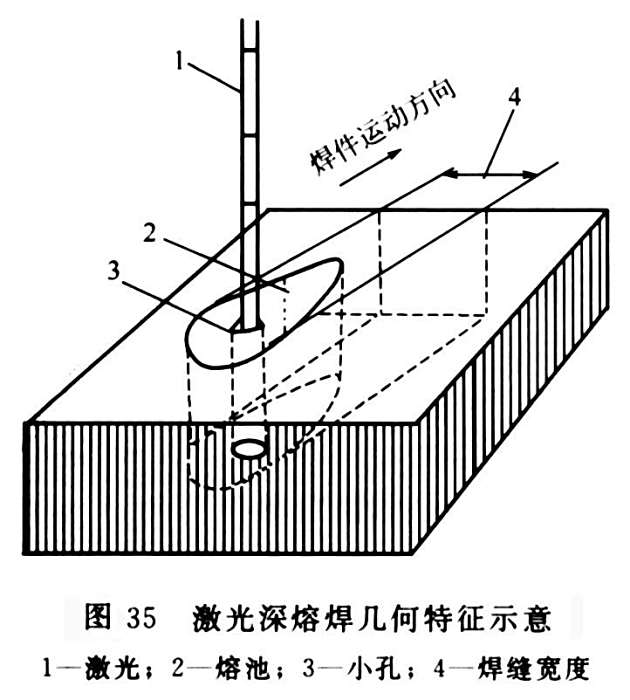
“小孔效應”常被用於形容等離子弧焊、雷射深熔焊等施焊過程中出現的一種工藝現象。在等離子弧焊過程中,由於被壓縮的等離子焰流速度較快,電弧細長而有力且能量集中、溫度高,對大多數金屬在一定厚度範圍內,都可以在熔池前端穿透焊件形...
小孔型等離子弧焊 小孔型等離子弧焊(keyhole-made welding)是2011年公布的材料科學技術名詞。定義 利用小孔效應實現等離子弧焊的方法。具有單面焊雙面成型的特點。出處 《材料科學技術名詞》。
雷射深熔焊是雷射焊的方式之一。當雷射功率密度達到10^6~10^7W/cm^2時,功率輸入遠大於熱傳導、對流及輻射散熱的速率,材料表面發生汽化而形成小孔,孔內金屬蒸汽壓力與四周液體的靜力和表面張力形成動態平衡,雷射可以通過孔中直射到孔底。這種現象稱為小孔效應。小孔的作用和黑體一樣,能將射入的雷射能量完全吸收...
《鋼管對接等離子填絲自動焊施工工法》採用等離子弧焊接的“小孔效應”原理,將工件完全熔透並產生一個貫穿工件的小孔。被熔化的金屬在電弧吸力、液體金屬重力與表面張力相互作用下保持平衡。焊槍前進時,小孔在電弧後方鎖閉,形成完全熔透的焊縫。等離子弧焊接採用鴇棒作為電極。焊槍內有兩個單獨的氣道供氣,其中一個...
雷射焊接的本質特徵是基於小孔效應的焊接。為產生小孔,雷射功率密度應足夠高,小孔深度即為焊接熔深。隨著工件相對光束的移動,小孔保持穩定並在材料中移動,小孔周圍為淚滴狀的溶池所包圍。小孔內充滿金屬蒸氣形成的電漿,這個具有一定壓力的電漿還向工件表面空間 噴發,在小孔之上,形成一定範圍的等離子云。電子...
在交流電弧電流正半波二分之一處,在電弧的作用下焊接材料開始融化,這時加入雷射的峰值脈衝,能夠保證雷射在焊接板材上瞬間形成小孔,而後續較寬的雷射的基值脈衝能維持雷射小孔的張開狀態,這樣可以充分利用小孔效應實現深熔焊。交流電弧電流負半波時,電弧的穩定性一般相對較差,對焊縫質量不利。設定雷射的峰值脈衝...
3.1.1電子束焊的特點及小孔效應 3.1.2電子束焊的分類 3.1.3電子束焊的套用前景 3.2電子束焊的設備與裝置 3.2.1電子束焊機的分類 3.2.2電子束焊機的組成 3.3電子束焊接工藝 3.3.1電子束焊接工藝特點 3.3.2焊前準備及接頭設計 3.3.3電子束焊的工藝參數 3.3.4電子束焊接操作與安全防護 3.4...
1)等離子弧能量集中、溫度高,對於大多數金屬在一定厚度範圍內都能獲得小孔效應,可以得到充分熔透,反面成形均勻的焊縫;2)電弧挺度好,等離子弧的擴散角僅5°左右,基本上是圓柱形,弧長變化對工件上的加熱面積和電流密度影響比較小。所以,等離子弧焊弧長變化對焊縫成形的影響不明顯;3)焊接速度比鎢極惰性氣體...
大功率的CO2 雷射通過小孔效應來解決高反射率的問題, 當光斑照射的材料表面熔化時形成小孔, 這個充滿蒸氣的小孔猶如一個黑體, 幾乎全部吸收入射光線的能量, 孔腔內平衡溫度達25 000 e 左右, 在幾微秒的時間內, 反射率迅速下降。CO2 雷射器的發展重點雖然仍集中於設備的開發研製, 但已不在於提高最大的輸出功率, ...
等離子弧焊焊接時產生的小孔效應,對於一定厚度範圍內的大多數金屬可以進行不開坡口對接,並能保證熔透和焊縫均勻一致。因此,等離子弧焊的生產率高、焊縫質量好。但等離子弧焊設備(包括噴嘴)比較複雜,對焊接工藝參數的控制要求較高。鎢極氣體保護電弧焊可焊接的絕大多數金屬,均可採用等離子弧焊接。與之相比,對於1mm...
獲得了以小孔效應為理論基礎的深熔接,在機械、汽車、鋼鐵等工業部門獲得了日益廣泛的套用。與其它焊接技術比較,金運雷射焊接的主要優點是:雷射焊接速度快、深度大、變形小。能在室溫或特殊的條件下進行焊接,焊接設備裝置簡單。例如,雷射通過電磁場,光束不會偏移;雷射在空氣及某種氣體環境中均能施焊,並能通過...
1、 主研(項目組排名第2)國家自然科學基金項目“基於鋁合金雷射深熔焊接小孔內電漿直接光譜觀測的小孔效應研究”(50875079);(國撥經費35萬元)2、 主研(項目組排名第2)湖南省自然科學基金“鈦合金雷射焊接機理及焊縫組織與力學性能分析與預測研究”(12JJ2032)(國撥經費10萬元)3、 主研(項目組排名第...
由於同一組孔單元中的經緯紗相互靠攏,而相鄰各組孔單元的經緯紗又相互分開,因而在各個組孔單元之間都產生間隙,形成小孔。棉紗組織的每一組孔單元的經紗應穿於同一筘齒中,以便經紗相互靠攏,否則會影響成孔效應。為了加強小孔效應,在穿筘時可在每組孔單元的經紗之間留有1~2個空筘齒。緯向可用改變卷取速度的...
熔透型焊接法 熔透型焊接法是2021年公布的機械工程名詞,出自《機械工程名詞 第二分冊》。定義 焊接過程中只熔透焊件但不產生小孔效應的焊接方法。
4、 弧柱剛性大,由於小孔效應,實現了單面焊雙面成型;5、 焊縫缺陷少,可焊材料多,焊接質量高;6、 重複生產性,電極縮在噴嘴內,不易污染和燒損。在焊接過程中,等離子氣流對熔池的衝擊力直接影響到液態金屬的流動以及焊縫的最後質量,對等離子流力的測量和分析也多見於文。在單面焊雙面成型過程中,在沒有小孔...
主要特點(與氬弧焊比)——⑴能量集中、溫度高,對大多數金屬在一定厚度範圍內都能獲得小孔效應,可以得到充分熔透、反面成形均勻的焊縫。⑵電弧挺度好,等離子弧基本是圓柱形,弧長變化對焊件上的加熱面積和電流密度影響比較小。所以,等離子弧焊的弧長變化對焊縫成形的影響不明顯。⑶焊接速度比氬弧焊快。⑷能夠焊接...
採用小孔和孔內電漿逐層截面直接觀測技術的雷射深熔焊接鋁合金小孔形成機理研究, 項目負責人;國家自然科學基金項目,項目資助號:No. 51875189;科研經費: 65萬元(直接經費);起止年月:2019.1 2022.12。基於鋁合金雷射深熔焊接小孔內電漿直接光譜觀測的小孔效應研究, 項目負責人;國家自然科學基金項目,...
5、基於鋁合金雷射焊接小孔內電漿直接觀測的小孔效應研究(國家自然基金)(主研,已結題)6、汽車零部件模具表面強化與裝備的產業化(粵港關鍵領域重點)(主研,已結題)7、雷射切割板材切口面吸收率變化及其對切割質量影響研究(521105567),湖南大學博士啟動基金項目(主持,已結題)8、雷射強化汽車零部件模具表面...
1.2.2雷射深熔焊小孔效應3 1.2.3雷射深熔焊能量吸收機制4 1.2.4雷射深熔焊光致電漿現象4 1.2.5鈦合金雷射焊接的常見缺陷5 1.3焊接殘餘應力6 1.3.1橫向殘餘應力σY6 1.3.2橫向殘餘應力分布6 1.3.3殘餘應力的不良影響7 1.4焊後處理工藝8 1.4.1焊前預處理8 1.4.2隨焊處理8 1.4.3焊...
2.3.4 雷射輻射下金屬的蒸發及小孔效應 2.3.5 雷射誘導電漿 2.4 雷射連線工藝技術 2.4.1 雷射深熔焊接 2.4.2 採用填充焊絲的雷射焊接 2.4.3 採用填充粉末的雷射焊接 2.4.4 鋁合金雷射填充粉末焊接工藝 2.4.5 填充粉末鋁合金雷射焊接接頭的組織與性能 2.4.6 雷射壓力焊 2.4.7 雷射釺焊 2....
1.2.4 小孔效應 1.3 雷射焊設備及工藝特點 1.3.1 雷射焊設備 1.3.2 雷射焊接模式 1.3.3 雷射深熔焊工藝特點 1.4 雷射+GMAW複合熱源焊設備及工藝特點 1.4.1 雷射+GMAW複合熱源焊設備 1.4.2 雷射+GMAW複合熱源焊工藝特點 1.4.3 雷射+GMAW複合熱源焊工藝模式 第2章 雷射+GMAW複合熱源焊工藝基礎 ...
等離子焊接可產生小孔效應,因此對於一定範圍內厚度的大多數金屬可以進行不開坡口焊接,並能保證熔透和焊縫均勻一致。因此,等離子焊接的生產效率高,焊縫質量好,但等離子弧焊設備比較複雜,對焊接工藝及參數控制要求較高(我司在這方面有自己的核心特長),對於1mm以下的極薄板焊接,用微束等離子較易進行焊接。(4)熔化...
高功率CO2及高功率YAG雷射器的出現,開闢了雷射焊接的新領域。獲得了以小孔效應為理論基礎的深熔焊接,在機械、汽車、鋼鐵等工業領域獲得了日益廣泛的套用。工作原理 利用高能量的雷射脈衝對材料進行微小區域內的局部加熱,雷射輻射的能量通過熱傳導向材料的內部擴散,將材料熔化後形成特定熔池。它是一種新型的焊接方式...
3.能量密度大,電弧方向性強。融透性強。可以產生穩定的小孔效應,通過小孔的效應可以獲得良好的單面焊雙面成型。4.焊縫的質量對弧長的變化不敏感,這是由於等離子弧的形態接近圓柱形。發散角很小(約5度)且挺直性好,弧度變化時加熱斑點的面積影響很小,因此容易獲得均勻的焊縫狀 5. 鎢極縮在水冷噴嘴內部,不與...
集圈組織:(3)單位集圈組織:利用集圈單元形成凹凸小孔效應。(4)雙面集圈組織:在羅紋組織和雙羅紋組織的基礎上進行集圈編織而成。有半畦編組織一面為單針單列集圈,另一面為平針線圈形成組織即珠地網眼組織;畦編組織的兩面都為單針單列集圈即柳條組織。添紗組織:(5)全部線圈添紗組織:指織物內所有的...
高功率CO2及高功率YAG雷射器的出現,開闢了雷射焊接的新領域。獲得了以小孔效應為理論基礎的深熔焊接,在機械、汽車、鋼鐵等工業領域獲得了日益廣泛的套用。工作原理 利用高能量的雷射脈衝對材料進行微小區域內的局部加熱,雷射輻射的能量通過熱傳導向材料的內部擴散,將材料熔化後形成特定熔池。它是一種新型的焊接方式...
(3)單位集圈組織:利用集圈單元形成凹凸小孔效應。(4)雙面集圈組織:在羅紋組織和雙羅紋組織的基礎上進行集圈編織而成。有半畦編組織一面為單針單列集圈,另一面為平針線圈形成組織即珠地網眼組織;畦編組織的兩面都為單針單列集圈即柳條組織。添紗組織:(5)全部線圈添紗組織:指織物內所有的線圈均由兩...
2.3.4 反常吸收效應 2.4 金屬的雷射加熱 2.5 雷射輻射下金屬的蒸發及小孔效應 2.6 雷射誘導電漿 2.6.1 雷射誘導氣體擊穿 2.6.2 雷射支持的吸收波 2.6.3 雷射與電漿的相互作用 參考文獻 第三章 高強鋁合金的雷射焊接性 3.1 引言 3.2 鋁合金CO2雷射深熔焊的閾值及其影響因素 3.2.1 材料...
熔透型等離子弧焊 熔透型等離子弧焊是2011年公布的材料科學技術名詞。定義 焊接過程中沒有小孔效應,僅靠熱傳導熔透焊件的等離子弧焊接方法。出處 《材料科學技術名詞》。
