基本介紹
- 中文名:G54次
- 外文名:TRAIN G54
- 類型:高速動車組列車
- 用時:7小時11分鐘
- 始發站:重慶北站
- 終點站:北京西站
- 發車時間:14:33
- 終到時間:21:44
- 停靠車站:6站
- 擔任路局:中國鐵路北京局集團有限公司
- 車型:CR400BF-Z重聯
時刻表,
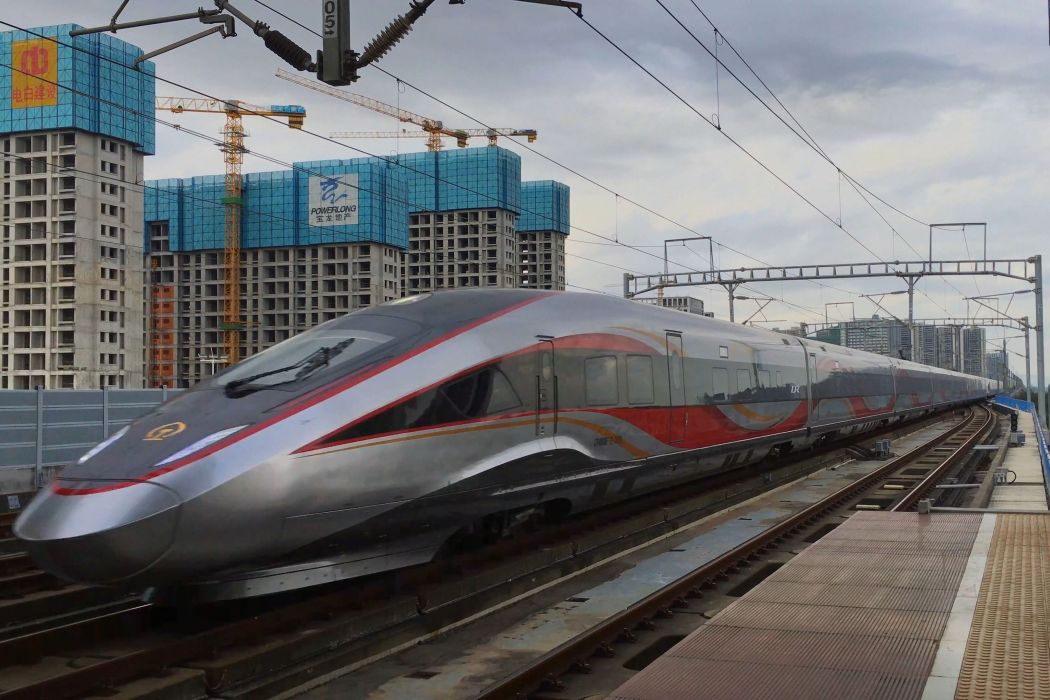
G54次是由重慶北站始發,終到北京西站的高速動車組列車。截至2022年6月,G54次列車全程運行時間7小時11分鐘,列車於14:33從重慶北站發車,當日晚間21:44到達北京西站,列車採用中國鐵路北京局集團有限公司“復興...
長春公交G54路,運營於中國吉林省長春市綠園區、朝陽區,為幹線、有軌電車線路,於1969年開通,隸屬長春公交集團電車公司管理。據2023年5月長春公交官網顯示,長春公交G54路全長6.6千米,設15座車站;始於西安大路站,途經歐亞春城購物中心、吉林省肝膽病醫院、錦江公園、長春工程學院湖西校區、長春外國語學校、長影...
海口公交G54路(Haikou Public Transport Line G54)運營于海南省海口市美蘭區、龍華區、秀英區,於2010年開通,隸屬於海口市公共運輸集團有限公司。截至2024年7月,海口公交G54路下行25站、上行26站;起於秀英站,途經海瑞橋、海航國際廣場、白沙門國小,止於東和公交場站。歷史沿革 2023年6月1日:海口公交G54...
moto g54 moto g54,摩托羅拉旗下手機產品。發展沿革 2023年8月30日,摩托羅拉官方微博宣布,moto g54將於9月5日發布,該款產品定位為千元機型。
微星870A-G54(FX)是一款電腦主機板,主晶片組為AMD 870。重要參數 記憶體類型:DDR3 集成晶片:音效卡/網卡 CPU描述:支持AMD Socket AM3接口處理器 支持CPU數量:1顆 詳細參數 集成晶片:音效卡/網卡 晶片廠商:AMD 主晶片組:AMD 870 晶片組描述:AMD 870北橋+SB850南橋晶片組 集成晶片:音效卡/網卡 CPU描述:支持AMD ...
msi微星870S-G54是一款台式機主機板。基本參數 CPU插槽 Socket AM3 主機板匯流排 5200MT/s, 支持HyperTransport 3.0技術 CPU支持類型 支持AMD 羿龍II四核, 羿龍II三核, 速龍II四核, 速龍II三核, 速龍II雙核處理器 主機板結構 ATX 晶片參數msi微星 870S-G54 晶片組廠商 AMD 北橋晶片 南橋晶片 AMD SB850 集成晶片 聲...
巴法絡WZR-RS-G54,網路標準是IEEE802.11b、IEEE802.11g,頻率範圍是2.412–2.472GHz。重要參數 最高傳輸速率:125、110、80、54、40、48、36、...網路標準:IEEE802.11b、IEEE802.11g 網路協定:DS-SS、CSMD/CD 網路接口:4個LAN接口、1個WAN接口 頻率範圍:2.412–2.472GHz 無線安全:WPA(TKIP、...
微星870A-G54是一款電腦主機板,主機板晶片組為AMD 870。主要參數 晶片組描述採用AMD 870+SB850晶片組 支持的CPU平台AMDCPU插槽類型Socket AM3 主機板結構ATX支持記憶體類型DDRⅢ 基本參數 適用類型台式機主機板晶片組AMD 870 主機板匯流排 支持HT3.0晶片組描述採用AMD 870+SB850晶片組 支持的CPU平台AMD支持的CPU類型支持Phenom ...
巴法絡WYR-G54是一款無線路由器,調製方式為OFDM、CCK、BPSK、QPSK。重要參數 網路標準:無線標準:IEEE 802.11n、IEEE 8...網路接口:1個10/100Mbps WAN口 4個10/100...天線數量:1根 外置全向天線 VPN支持:支持 WDS功能:支持WDS無線橋接 Qos支持:支持 無線安全:40位(也稱為64位)、128位WEP有......
工件坐標系選擇(G54-G59)1. 格式 G54 X_ Z_; 2. 功能 通過使用 G54 – G59 命令,來將工具機坐標系的一個任意點 (工件原點偏移值) 賦予 1221 – 1226 的參數,並設定工件坐標系(1-6)。該參數與 G 代碼要相對應如下: 工件坐標系 1 (G54) ---工件原點返回偏移值---參數 1221 工件坐標系 2 ...
G53次列車由北京西站始發,終到重慶北站,總里程1671千米。列車由中國鐵路成都局集團有限公司“復興號”CR400AF重聯擔任。列車發車時間15:05,到達時間22:00,耗時6小時55分鐘。2023年7月1日增加萬州北站停靠。歷史沿革 2018年7月1日,天津西~杭州東G53/G54次運行區段將調整為石家莊~上海虹橋,石家莊至濟南西間...
1)G54~G59為設定加工坐標系指令。G54對應一號工件坐標系,其餘以此類推。可在MDI 方式的參數設定頁面中,設定加工坐標系。如對已選定的加工原點O3,將其坐標值 X3= -345.700mm Y3= -196.220mm Z3=-53.165mm 設在G54中,如圖10所示。則表明在數控系統中設定了一號工件加工坐標。設定頁面如圖10。2)G...
G378次 G378次是自上海虹橋站至石家莊站的高鐵列車,由上局上海段擔當。歷史沿革 2022年6月20日調圖後,上海虹橋-石家莊G54/G53次改為G378/G379次。車次信息 當前車次信息 歷史車次信息 歷史時刻表
G54---直線偏移x G55---直線偏移y G56---直線偏移z G57---直線偏移xy G58---直線偏移xz G59---直線偏移yz G60---準確路徑方式(精)G61---準確路徑方式(中)G62---準確路徑方式(粗)G63---攻螺紋 G68---刀具偏置,內角 G69---刀具偏置,外角 G70---英制尺寸 寸 (這個是西門子的,...
數控車床對刀是指的數控車床啟動前應保持零點對齊。用G54-G59設定工件零點。一、直接用刀具試切對刀 1. 用外圓車刀先試車一外圓,記住當前 X 坐標,測量外圓直徑後,用 X 坐標減外圓直徑,所的值輸入 offset 界面的幾何形狀 X 值里。2. 用外圓車刀先試車一外園端面,記住當前 Z 坐標,輸入 offset 界面的...
1、檢查工具機精度異常時正運行的加工程式段,特別是刀具長度補償、加工坐標系(G54~G59)的校對及計算。2、在點動方式下,反覆運動Z軸,經過視、觸、聽對其運動狀態診斷,發現Z向運動聲音異常,特別是快速點動,噪聲更加明顯。由此判斷,機械方面可能存在隱患。故障排除 1、初始化復位法:一般情況下,由於瞬時故障...
。旅遊信息 地理位置 海瑞墓位於海南省海口市龍華區丘海大道39號 。交通路線 公交 海口市內乘坐3、618路公車,在海瑞大街站下車前往;海口市內乘坐17、31、57、62、209、G54、游2路公車,在海瑞橋站下車前往。駕車 海口市龍華區人民政府居理海瑞墓約7.1千米,駕車約18分鐘。
N10 G00 G54 X50 Y30 M03 S3000 N20 G01 X88.1 Y30.2 F500 T02 M08 // 程式主體 N30 X90 ……N300 M30 // 結束符 % 程式段格式舉例:N30 G01 X88.1 Y30.2 F500 S3000 T02 M08 N40 X90(本程式段省略了續效字“G01,Y30.2,F500,S3000,T02,M08”,但它們的功能仍然有效)在程式段中,...
如此看來,設備的協調本是取勝之道,因為它的剩餘量有2~3個mm所以在工作檯上XY上做兩個校準G54的檔板就完成工件裝夾的問題,而對於切削量不大的工件則直接在高速工具機完成了。六、還有一個問題要討論是主軸的問題 對於數控銑和加工中心因為要求低轉速大扭據,所以一定需要主軸變速箱來的減速比來提升扭力的轉速低...
坐標系定義如不作特殊指明,數控系統默認G54坐標系。 返回參考點指令G28U0,為避免換刀過程中,發生刀架與工件或夾具之間的碰撞和/或干涉,一個有效的方法是工具機先回到X軸方向的工具機參考點,並離開主軸一段安全距離。 刀具定義G0T0808M8,自動調8號左偏刀8號刀補,開啟冷卻液。主軸轉速定義G96S150M4,恆定線...
絕對坐標編程是指以工具機坐標係為程式坐標系編程,也就是不用自設參考坐標系,在程式中不用G54調用,絕對坐標編程用G90設定。相關簡介 絕對坐標編程是指以工具機坐標係為程式坐標系編程,也就是不用自設參考坐標系,在程式中不用G54調用,絕對坐標編程用G90設定。相對坐標編程是指以自設參考坐標係為程式坐標系編程,...
1.2.1 平面選擇:G17、G18、G19 1.2.2 絕對和增量位置數據G90、G91 1.2.3 公制尺寸/英制尺寸:G71,G70 1.2.4 可設定的零點偏置:G54~G59 1.2.5 輔助功能——M指令 1.2.6 主軸轉速功能——S指令 1.2.7 進給功能——F指令 1.2.8 快速線性移動:GO 1.2.9 直線插補指令:G1 1.2....
2.1.5車削程式G功能代碼 / 025 2.1.6數字單位英制與公制的轉換 / 027 2.1.7小數點編程 / 027 2.2數控車床坐標系與工件坐標系 / 028 2.2.1工具機坐標系 / 028 2.2.2工件坐標系 / 030 2.2.3工件坐標系與工具機坐標系的關係 / 030 2.2.4用G54~G59設定工件坐標系 / 031 2.2.5用G50設定...
扁平工件機械加工中的加工對象。它可以是單個零件﹐也可以是固定在一起的幾個零件的組合體。坐標系的建立 1、如果是大批量加工,夾具位置在工具機上相對固定,可以使用G54~G59工件坐標系。在工件坐標系設定頁面中設定好每個坐標系原點在工具機坐標系中的位置,直接使用相應代碼調用即可(如G54就是1#工件坐標系)。但...
國際標準分類號(ICS): 87.060.10 中國標準分類號(CCS): G54 標準類別 StandardSort: 產品 標準頁碼 Number ofPages:標準價格(元) Price(¥):主管部門 中國石油和化學工業聯合會 歸口單位 全國塗料和顏料標準化技術委員會 起草單位 中國化工建設總公司、常州塗料化工研究院、攀枝花鋼鐵有限公司鈦業公司 ...
G91—在原有補償量的基礎上累加。在程式中通過改變R變數中的刀具半徑補償量,實現零件輪廓粗加工時調整加工餘量,使用同一把刀具實現粗、精加工。2. G10指令實現工件坐標系的設定、變更 格式:G90/G91 G10 L2 P X Y Z;其中,變數L—賦值為2表示變更工件坐標系方式;P—工件坐標系,賦值1~6表示G54~G59...
如此看來,設備的協調本是取勝之道,因為它的剩餘量有2~3個mm所以在工作檯上XY上做兩個校準G54的檔板就完成工件裝夾的問題,而對於切削量不大的工件則直接在高速工具機完成了。主軸問題 對於數控銑和加工中心因為要求低轉速大扭矩,所以一定需要主軸變速箱來的減速比來提升扭力的轉速低而精度差是不可避免的,所以...
採用程度 ApplicationDegree:採用國際標準 AdoptedInternational Standard:國際標準分類號(ICS): 87.060.10 中國標準分類號(CCS): G54 標準類別 StandardSort: 產品 標準頁碼 Number ofPages:標準價格(元) Price(¥):主管部門 Governor: 住房和城鄉建設部 歸口單位 TechnicalCommittees: 住房和城鄉建設部 ...
5.4.1 第一次裝夾60 5.4.2 第二次裝夾61 5.5 編程方法62 5.6 刀具長度設定62 5.6.1 第一次裝夾62 5.6.2 第二次裝夾63 5.7 採用工件偏置方法G54、G5563 5.8 公共的刀具路徑65 5.9 工件偏置方法G54、G55程式列表66 5.10 帶子程式工件偏置方法G54、G55程式列表68 5.11 採用局部坐標系方法...
