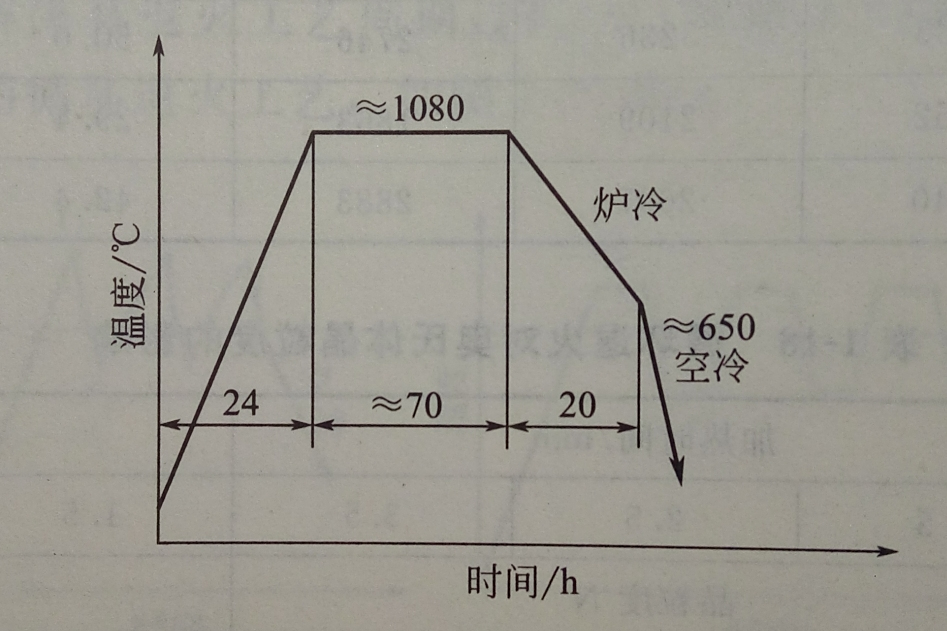
脫碳退火是通過熱處理改變白口鑄鐵組織結構的關鍵工藝,屬於可鍛化退火的核心方法之一。該工藝包含石墨化退火與氧化脫碳退火兩種類型,其中珠光體可鍛鑄鐵需在900℃~960℃高溫下完成滲碳體分解,鐵素體可鍛鑄鐵則需經歷兩階段石墨化處理。處理後鑄鐵組織中的石墨呈團絮狀分布,顯著提升材料強度和塑性,廣泛套用於複雜模具製造領域。
基本介紹
- 工藝類別:熱處理工藝
- 處理對象:白口鑄鐵
- 處理溫度:900℃~960℃
- 組織形態:團絮狀石墨
- 套用領域:模具製造
工藝分類體系,石墨化退火流程,鐵素體處理工藝,性能特徵,工藝控制要點,
工藝分類體系
脫碳退火作為可鍛鑄鐵製備的關鍵工序,包含石墨化退火與氧化脫碳退火兩大分支。前者通過碳原子的擴散重組實現組織改性,後者則依託氧化反應完成碳含量調控,二者共同構成可鍛化退火的基礎工藝框架。
石墨化退火流程
珠光體可鍛鑄鐵處理時,需將工件置於900℃~960℃環境進行保溫,促使滲碳體完全分解為石墨組織。完成第一階段處理後需採用快速冷卻工藝,防止二次石墨化導致性能劣化。該方法獲得的珠光體基體組織具備較高強度與耐磨性。
鐵素體處理工藝
鐵素體可鍛鑄鐵需實施兩階段處理:
- 第一階段在900℃~960℃完成滲碳體分解
- 第二階段通過緩冷(約720℃~750℃)促進奧氏體碳析出雙階段處理確保獲得鐵素體基體與均勻分布的團絮狀石墨,賦予材料更優的塑性與韌性。
性能特徵
經脫碳退火處理後:
- 抗拉強度可達300~700MPa
- 延伸率提升至2%~12%
- 硬度範圍控制在150~270HB該性能指標使其在齒輪箱殼體、管件接頭等複雜結構件製造中具有顯著優勢,可替代碳鋼實現減重增效。
工藝控制要點
氧化脫碳退火需精確控制:
- 爐內氧分壓
- 保溫時間梯度
- 冷卻速率曲線
過快的冷卻可能導致表面脫碳層與心部組織差異,形成應力集中缺陷。實踐表明,採用階梯式降溫可有效改善組織均勻性。
