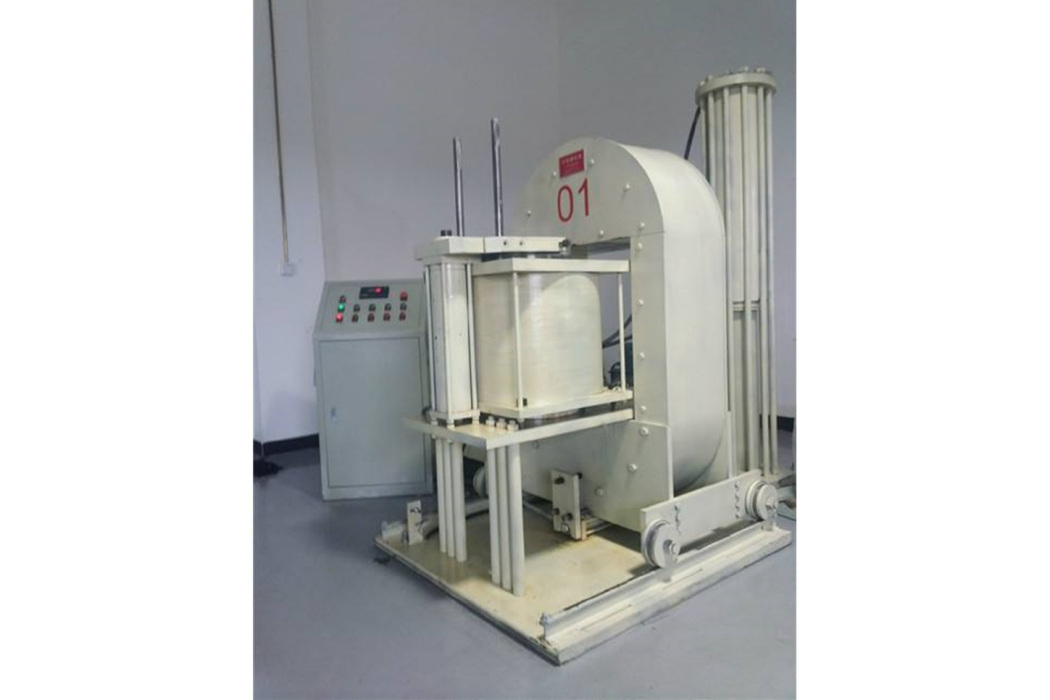
磁場壓機是在磁行業原大型成型壓機(電磁鐵在上下位置的壓機)的基礎上改制而成的壓機。
基本介紹
- 中文名:磁場壓機
- 類型:壓機
簡介,技術特點,結構組成,
簡介
磁場壓機改變了原來壓機手工模具壓制產品的勞動強度高、速度慢、生產率低的缺點,達到了壓制精度高、磁場高、成品合格率高、自動脫模、速度快、易操作、勞工強度低等優點。
技術特點
一、下缸下機械定位
技術特點:保證模腔容積的一致性,提高加裝料密度均勻和余料的一致性。
如何能採用磁場壓機壓制小圓柱的問題後,分析加料工序,加料---刮平---余料,刮平是為了料在模腔內的初始密度均勻,余料是為了消除因模具間隙影響前後兩根圓柱與其他圓柱的壓制密度的差別,壓制小圓柱時,由於模腔較淺,這種影響更明顯(這是現在不用雙向壓機壓制小圓柱的原因),這是因為每次下缸下精度達不到一致性,造成模腔容積差別,形成了加料的不均勻。
採用下缸機械定位,達到了模腔容積的一致性,保證刮平工序可以使模腔內的料密度均勻和余料的一致性,提高了壓制密度的均勻性。所以此技術即可以達到雙向壓機壓制小圓柱的目的,又因提高了壓制密度的均勻性,還可以減少圓柱後加工的加工餘量,降低生產成本。此加料工序為:加料---刮平---余料。
二、壓制後採用液控單向閥(保壓閥)保壓
技術特點:提高壓制產品的成型尺寸一致性。
磁場壓機壓制產品的尺寸比浮動壓用油缸定位的尺寸誤差大許多,經過分析和試驗,主要原因是壓制後每次的保壓壓力不一致造成的,上缸和下缸分別增加了定位螺釘和定位塊,保證了每次壓製品的一致性,也提高了產品燒結後尺寸的一致性,達到減少後加工餘量,降低生產成本。
結構組成
一、主機部分
主機是由框架、上活動梁、浮動梁、取向電磁鐵、上油缸、浮動缸、固定導軌、活動導軌、脫模機構、支座等組成的。框架的四角裝有四根固定導軌,上活動梁、浮動梁四角的活動導軌通過調整螺釘緊壓在固定導軌上,保證了上活動梁和浮動梁的運行精度與平穩性,達到了合模、壓制、脫模的工藝要求,保證了壓製品的成型率。框架與磁軛設計在一起,上、下線圈分別安裝在上、下活動量上,分別由上、下油缸控制運行,模蓋安裝在上極頭上,陰模安裝在下機頭上,兩個壓頭分別由兩側缸控制壓制產品,脫模機構通過頂桿安裝在下橫樑上,實現自動脫模。下缸上、側缸退為機械定位,保證了壓制的初始位置,側缸壓制由同步缸控制同步壓制精度,保證了壓制偏移≤0.3mm。
二:液壓部分
液壓部分採用雙油泵供油,液壓油缸的任何動作都有三種運行速度,根據工藝要求選擇油缸運行最佳速度。設計了同步迴路、平衡迴路、支撐迴路等特殊迴路。同步迴路採用抗偏載能力較強的同步缸同步迴路,保證壓制軸向環內外徑的不同心度≤0.3mm。
磁場壓機有三種壓制方式,即側缸的同步壓制(垂直磁場壓制)有兩種壓制方式,1)使用原來手工模具壓制、2)使用自動模具壓制;和上下缸的浮動壓壓制(平行磁場壓制),三種壓制方式的程式可以通過轉換開關相互轉換,控制液壓元件動作,按選擇的程式壓制產品。
