焊接坡口,待焊接構件接頭部位或端面的預先機加工形式。常見的有I、V、U、Y、V等形式。其主要目的是保證接頭焊接質量。
基本介紹
- 中文名:焊接坡口
- 分類:I、V、U、Y、V等
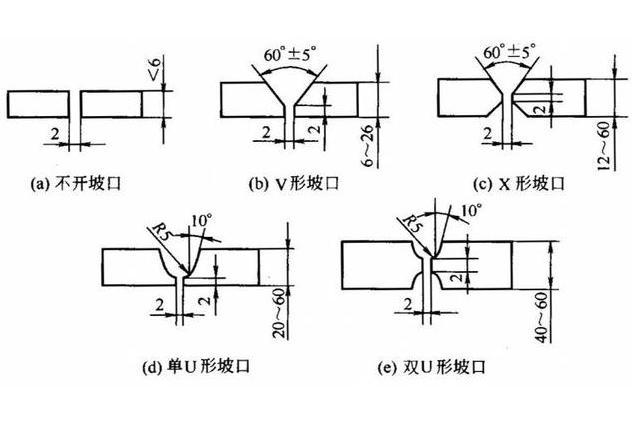
焊接坡口,待焊接構件接頭部位或端面的預先機加工形式。常見的有I、V、U、Y、V等形式。其主要目的是保證接頭焊接質量。
焊接坡口,待焊接構件接頭部位或端面的預先機加工形式。常見的有I、V、U、Y、V等形式。其主要目的是保證接頭焊接質量。...
坡口焊是用通常的焊接裝置進行的,這種裝置包括支承一電極(5)和一第一圓形氣杯(21)以及一第二矩形氣杯(25)的焊炬座,第一氣杯(21)沿電極(5)引導第一保護氣體流(P),而第二氣杯可拆卸地與第一氣杯同軸安裝並圍繞第一...
坡口是指焊件的待焊部位加工並裝配成的一定幾何形狀的溝槽。坡口是主要為了焊接工件,保證焊接度,普通情況下用機加工方法加工出的型面,要求不高時也可以氣割。簡介 坡口是主要為了焊接工件,保證焊接度,普通情況下用機加工方法加工出的...
指的是為了保證焊接質量,在焊接前對工件需要焊接處進行的加工,可以氣割,也可以切削而成,一般為斜面,有時也為曲面。坡口角度是影響焊縫成形、焊接稀釋率、熔合區形狀的一個重要焊接工藝因素,甚至還影響焊接電弧的穩定性。定義 兩坡口...
單面坡口 單面坡口是指只在焊件的一面加工所形成(包括封底焊)的坡口。(單面坡口可以進行雙面焊)
《船體結構焊接坡口型式及尺寸(CB/T 3190-1997)》由中國標準出版社出版。圖書目錄 前言 1範圍 2坡口型式及尺寸 2.1手工電弧焊、CO2氣保護半自動焊板材對接接頭 2.2埋弧自動焊板材對接接頭 2.3混合焊板材對接接頭 2.4板材角接接頭...
雙面坡口 雙面坡口是2021年公布的機械工程名詞。定義 形成雙面焊縫的坡口。出處 《機械工程名詞 第二分冊》。
坡口形式有單面施焊的坡口和兩面施焊的坡口。選擇坡口形式時,除保證焊透外還應考慮施焊方便,填充金屬量少,焊接變形小和坡口加工費用低等因素。厚度不同的兩塊鋼板對接時,為避免截面急劇變化引起嚴重的應力集中,常把較厚的板邊逐漸...
窄間隙焊接是厚板焊接領域的一項先進技術。與普通坡口的埋弧焊相比,窄間隙焊具有無可比擬的優越性。如坡口窄、焊縫金屬填充量少,可以節省大量的焊材和焊接工時;由於窄間隙焊時熱輸入量較低,使焊縫金屬和熱影響區的組織明顯細化,從而...
(概述圖為《一種厚板單面焊接方法》摘要附圖)專利背景 船舶製造行業中平直厚板對接焊接時主要採用單面多絲埋弧焊、雙面埋弧焊。其中,單面多絲埋弧焊一般採用單面Y型坡口,並在接頭背面貼襯墊(或者輔助焊劑),正面採用雙絲、三絲埋弧...
《埋弧焊的推薦坡口(GB/T 985.2-2008)》修改採用ISO 9692—2:1998《焊接及相關工藝 推薦的焊接坡口 第2部分:鋼的埋弧焊》(英文版)。本部分根據ISO 9692—2:1998重新起草。本標準與ISO 9692—2:1998相比,技術內容修改如下...
對接接頭焊縫的橫截面形狀,決定於被焊接體在焊接前的厚度和兩接邊的坡口形式。焊接較厚的鋼板時,為了焊透而在接邊處開出各種形狀的坡口,以便較容易地送入焊條或焊絲。坡口形式有單面施焊的坡口和兩面施焊的坡口。選擇坡口形式時,...
圖1是《中厚板雙相不鏽鋼焊接工藝》焊接坡口的形狀示意圖。圖2為焊層分布圖。其中:1、雙U型坡口2、鈍邊高度3、母材4、焊層。技術領域 《中厚板雙相不鏽鋼焊接工藝》屬於金屬焊接技術領域,具體涉及一種中厚板雙相不鏽鋼焊接工藝方法。...
由於這些管件大多數用於焊接,為了提高焊接質量,端部都車成坡口,留一定的角度,帶一定的邊,這一項要求也比較嚴,邊多厚,角度為多少和偏差範圍都有規定,幾何尺寸上比管件多了很多項。表面質量和機械性能基本和管子是一樣的。為了焊接...
作業準備→電弧焊接(平焊、立焊、橫焊、仰焊)→焊縫檢查。3.2鋼結構電弧焊接:3.2.1平焊 3.2.1.1選擇合格的焊接工藝,焊條直徑,焊接電流,焊接速度,焊接電弧長度等,通過焊接工藝試驗驗證。3.2.1.2清理焊口:焊前檢查坡口、...
對接接頭焊縫的橫截面形狀,決定於被焊接體在焊接前的厚度和兩接邊的坡口形式。焊接較厚的鋼板時,為了焊透而在接邊處開出各種形狀的坡口,以便較容易地送入焊條或焊絲。坡口形式有單面施焊的坡口和兩面施焊的坡口。選擇坡口形式時,...
未熔合是指焊縫金屬與母材金屬,或焊縫金屬之間未熔化結合在一起的缺陷。按其所在部位,未熔合可分為坡口未熔合,層間未熔合根部未熔合三種。產生未熔合缺陷的原因 (1)焊接電流過小;(2)焊接速度過快;(3)焊條角度不對;(4)產生了弧偏...
兩焊件相對平行的接頭稱為對接接頭,這種接頭從力學角度看是較理想的接頭形式,受力狀況較好,應力集中較小,能承受較大的靜載荷或動載荷,是焊接結構中採用最多的一種接頭形式。根據焊件厚度、焊接方法和坡口準備的不同,對接接頭可分為...
斜Y型坡口焊接裂紋試驗方法 《斜Y型坡口焊接裂紋試驗方法》是2013年12月31日發布的一項行業標準。備案信息 備案號:45015-2014 備案公告: 2014年第6號(總第174號)
對接焊縫是指在焊件的坡口面間或一焊件的坡口面與另一焊件端(表)面間焊接的焊縫,因焊件的邊緣常加工成各種形狀的坡口,故對接焊縫又稱坡口焊縫。對接焊縫常用於板件和型鋼的拼接,為消除焊口缺陷,施焊時可在焊縫的兩端加設引弧板...
當焊接結束時,α應適當減小,以便更好地填滿熔池和避免焊穿。焊炬向前移動的速度應能保證焊件熔化並保持熔池具有一定的大小。焊件熔化形成熔池後,再將焊絲適量地點入熔池內熔化。工藝參數 氣焊的工藝參數主要有接頭形式和坡口形式、火焰...
以焊接厚度為8.7mm鋼管為例:手工焊至少需3組焊工完成,半自動焊只需2組焊工,至少可減少2名焊工,也相應減少了焊機數量和等輔助工裝數量。同時,藥芯焊絲有效利用率高,焊接坡口小,即節省填充金屬使用量,又提高了焊接速度,綜合...
從目前生產情況來看,現有的設備,管座加工精度,焊接坡口的具體尺寸,焊工的操作技能等均不能滿足要求,因而焊接質量難以達到超音波探傷合格標準。根據前兩台鍋筒管座焊接的實際情況分析,我們發現由於管座的壁厚、橢圓度公差及管座的加工...
從目前生產情況來看,現有的設備,管座加工精度,焊接坡口的具體尺寸,焊工的操作技能等均不能滿足要求,因而焊接質量難以達到超音波探傷合格標準。根據前兩台鍋筒管座焊接的實際情況分析,我們發現由於管座的壁厚、橢圓度公差及管座的加工...
角接接頭是指兩件端部構成大於或等於30。、小於或等於135。夾角的接頭稱為角接接頭。這種接頭受力狀況不太好,常用於不重要的結構中。根據焊件的厚度不同,其坡口可分為I形、帶鈍邊J形、帶鈍邊雙單邊V形及K形等形式。常用的焊接...
在允許的條件下,使用T形角焊縫有其突出的優點:T形角焊縫焊前的準備工作簡單;不必進行邊緣機械加工而且裝配方便;可使用大電流焊接,熔敷效率高,成本相對較低。由於厚板角焊縫結構的焊接工作量大,焊接坡口的設計非常關鍵:坡口小的...
坡口 為了保證焊縫在工件上焊透,當採用電弧焊焊接較厚材料時,還應考慮在接頭處開設坡口。手工電弧焊常用坡口基本形式有I形坡口、V形坡口、U形坡口和X形坡口四種,在採用T形或角接接頭的厚板焊接時,還可開設K形坡口。坡口形式的選擇...
另外,相關施工人員嚴格按照焊接技術規格書(WPS) 要求進行坡口清理和組對。所有焊接作業都要採取保護措施,以免惡劣氣候條件影響焊接質量。當在室外不利氣候條件下進行焊接作業時,可採取搭設臨時防護棚,完全封閉該工作區,確保焊接作業點...
