基本介紹
- 中文名:斜軋穿孔
- 外文名:cross piercing
- 所屬學科:金屬加工
- 所屬工藝:熱軋管材第一道工序:軋坯穿孔工序
優缺點,分類,套用,
優缺點
斜軋穿孔克服了壓力沖孔、推軋穿孔兩種方法穿孔變形量小、毛管短而厚的缺點,在熱軋無縫管機組中增設了斜軋延伸機,用於軋輥減小穿孔後的毛管外徑和壁厚,並使軋坯沿穿孔方向軸向伸長,是無縫管生產中套用最為廣泛的穿孔工藝。
分類
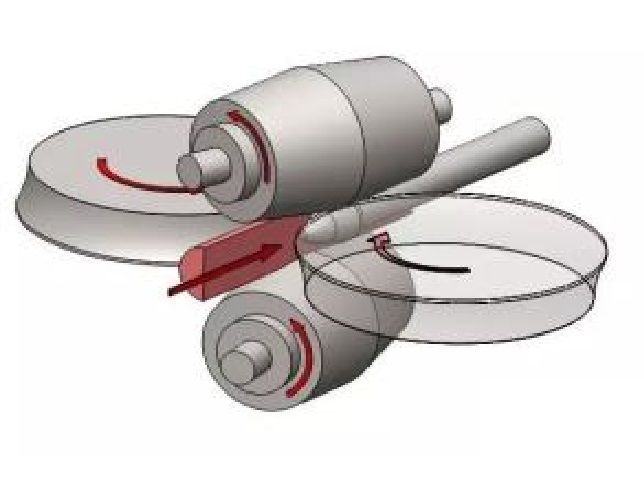
斜軋穿孔機按軋輥數量可分為二輥穿孔機和三輥穿孔機。
如果按照軋輥形狀,還可分為錐形穿孔機、盤式穿孔機和筒形穿孔機三種。
其中,錐形穿孔機和筒形穿孔機是廣泛使用的主要機組。
套用
錐形穿孔機的軸向延伸係數較大,適合於穿軋薄壁毛管,並且可減少軋管機組的機架數量。
二輥斜軋穿孔機的兩個軋輥的軸線與軋制線呈6°~17°傾斜角,使穿孔速度加快,生產直徑250mm以上鋼管.三輥穿孔機穿孔的毛管內表面質量好,幾何尺寸精度較高,適合於穿孔軋制中、厚壁毛管。
