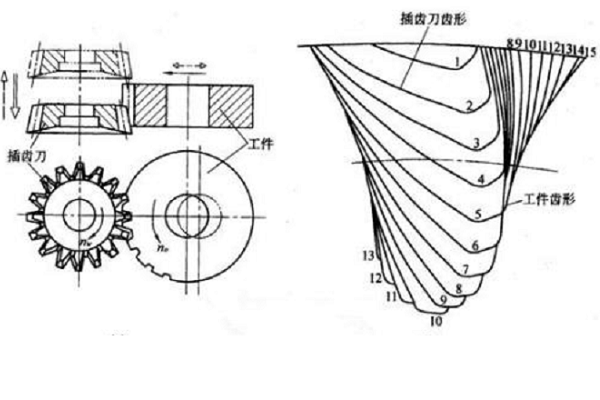
插齒是利用插齒刀在插齒機上加工內、外齒輪或齒條等的齒面加工方法。插齒的加工過程,從原理上講,相當於一對直齒圓柱齒輪的嚙合。
基本介紹
- 中文名:插齒加工
- 外文名:Gear cutting
- 對比:插齒與滾齒
- 運動:切削運動插齒刀的上、下往復運動
簡介
原理


插齒是利用插齒刀在插齒機上加工內、外齒輪或齒條等的齒面加工方法。插齒的加工過程,從原理上講,相當於一對直齒圓柱齒輪的嚙合。

插齒是利用插齒刀在插齒機上加工內、外齒輪或齒條等的齒面加工方法。插齒的加工過程,從原理上講,相當於一對直齒圓柱齒輪的嚙合。簡介插齒也是一種廣泛套用的齒形加工方法,常與滾齒並提。它相當於一對圓柱齒輪嚙合,插齒刀相當於一個變...
用插齒刀按展成法或成形法加工內、外齒輪或齒條等的齒面稱為插齒。定義 用插齒刀按展成法或成形法加工內、外齒輪或齒條等的齒面稱為插齒。插齒既可以加工直齒,也可以加工斜齒;滾齒也可以加工直齒和斜齒,但滾齒加工效率更高 功能 Y7125A插齒刀磨齒機在Y7125基礎上精化而成,主要用於磨削直齒和螺旋...
數控插齒機是一種採用縱向布局並具備三軸聯動數控功能的齒輪加工設備,適用於內、外齒直齒圓柱齒輪的製造。其主要型號包括最大加工直徑達800mm(外齒)/1000mm(內齒)的Y58-3型,以及適用於重型加工的YK5132B型。工具機配置自動潤滑系統和獨立電器控制櫃,主電機功率覆蓋4KW至7.5KW。國內主要生產廠商包括武漢格威...
齒條插齒機是通過齒輪齒條嚙合原理實現齒形加工的專用設備,其核心功能為加工直齒齒條。該設備通過數控化改造和角度調節機構創新,突破了傳統加工模式局限性,可兼容直齒與斜齒雙模態加工。典型結構包括床身、工作主軸、刀架總成及數控系統等組件,加工精度可達7-5級,適配多聯齒輪、內齒輪及非標齒形件加工需求。廣泛...
Y54插齒機是由邢台中灣機械、杭州桂北工具機等企業生產的齒輪加工設備,主要套用於外嚙合直齒圓柱齒輪的精加工與粗加工,特別適配內齒輪、雙聯齒輪及多聯齒輪的製造需求。該工具機基於滾切法原理,通過插齒刀與工件的無間隙嚙合實現切削,配置螺旋導軌和螺旋角刀具後可擴展至螺旋齒輪加工。該設備最大加工模數6mm,支持外...
插齒機,是一種金屬切削工具機,是使用插齒刀按展成法加工內﹑外直齒和斜齒圓柱齒輪以及其它齒形件的齒輪加工工具機。插齒機介紹 如圖1所示。以插齒刀作為刀具來加工齒輪、齒條等的齒形,這種加工方法稱為“插齒”。插齒時,插齒刀作上下往復的切削運動,同時與工件作相對的滾動。插齒機主要用於加工多聯齒輪和內...
插齒刀是一種齒輪形或齒條形齒輪加工刀具。插齒刀用於按展成法加工內、外嚙合的直齒和斜齒圓柱齒輪。插齒刀的特點是可以加工帶台肩齒輪、多聯齒輪和無空刀槽人字齒輪等。特形插齒刀還可加工各種其他廓形的工件,如凸輪和內花鍵等。簡介 插齒刀是一種齒輪形或齒條形齒輪加工刀具。插齒刀用於按展成法加工內...
扇形齒輪插齒機是用於汽車轉向器齒扇軸加工的專用工具機,可完成定速比、變速比及鼓形齒的精密切削加工,典型型號為YK5612型,由國產數控系統驅動。該設備屬於精密儀器領域,主要套用於汽車零部件製造行業。工具機採用縱向布局,床身與立柱等高剛性結構設計,主運動由交流變頻電機驅動,滑枕搭載V型滾動導軌提升運動精度。配備...
精密數控插齒機是2016年12月啟用的機械工程領域工藝試驗儀器,具有數控編程控制功能。該設備可實現最大320mm工件直徑加工能力,支持模數8mm以內齒輪生產,適用於內外齒輪加工及工藝驗證、液壓夾具實驗等場景。技術參數 根據2020年11月15日更新的技術資料,該設備主要參數包括:最大加工工件直徑:320mm 加工內徑範圍:220mm...
硬質合金插齒刀(Tungsten Carbide Slotting Cutter)是一種工業刀具,主要用於加工內、外嚙合直齒/斜齒圓柱齒輪及凸輪、人字齒輪等異形工件,由莫斯科工具廠研發生產,適用於高硬度齒輪精加工領域。其主體材質為硬質合金,根據外形可分為盤形、筒形、碗形和錐柄形,其中盤形適用於直齒和斜齒加工,錐柄形專用於內...
1835年,英國的惠特沃思獲得蝸輪滾齒機的專利;1858年,席勒取得圓柱齒輪滾齒機的專利;以後經多次改進,至1897年德國的普福特製成帶差動機構的滾齒機,才圓滿解決了加工斜齒輪的問題。在製成齒輪形插齒刀後,美國的費洛斯於1897年製成了插齒機。二十世紀初,由於汽車工業的需要,各種磨齒機相繼問世。1930年左右在美國
齒輪加工刀具 齒輪加工具有專用且複雜的刀具系統,需要根據不同的齒輪產品和加工方式選擇和設計不同的刀具。如用於圓柱齒輪加工的滾刀、剃齒刀、插齒刀,用於直齒錐齒輪的圓拉刀,用於螺旋錐齒輪加工的各種銑齒刀具。因此,齒輪刀具的刃磨一般需要由專門的工具機來完成,如滾刀鏟磨工具機、多功能剃齒刀磨床、螺旋錐齒輪刀具...
研齒是一種通過具有齒形的研輪與被研齒輪或配對齒輪加研磨劑對滾研磨,實現齒面精加工的工藝。該工藝能有效提高齒輪精度品級,修正齒形和齒向誤差,並降低齒面表面粗糙度Ra值。研齒適用於雙聯齒輪加工,但在實際套用中插齒等直接成形方法更為常用。工藝原理 研齒工藝採用齒輪狀研輪與工件齒輪嚙合並施加研磨劑,...
常規插齒加工,插齒刀與工件按設定轉速比做勻轉速展成運動,切削麵積隨加工位置而異,切削麵積與切削力大幅度周期性波動,不能充分利用插齒機加工能力。為此,本項目提出一種基於等切削麵積的大型插齒機高效加工新方法:通過連續調控圓周進給,使插齒切削麵積與切削力基本恆定在目標值,實現高效加工。項目將針對該高效...
軌道交通裝備製造業勞動定額專用齒輪插齒加工 《軌道交通裝備製造業勞動定額專用齒輪插齒加工》是2019年2月1日實施的一項行業標準。起草單位 中國中車股份有限公司。備案信息 備案號:71046-2020 備案月報: 2020年第1號(總第237號)
斜齒插齒刀 斜齒插齒刀是2021年公布的機械工程名詞。定義 用於加工斜齒輪齒形的插齒刀。出處 《機械工程名詞 第二分冊》。
插齒 圖2為插齒加工原理圖。它是利用一對軸線相互平行的圓柱齒輪的嚙合原理進行加工的。插齒刀的外形像一個齒輪,在每一個齒上磨出前角和后角以形成刀刃,切削時刀具做上下往復運動,從工件上切除切屑。為了保證切出漸開線形狀的齒形,在刀具上下做往復運動的同時,要強制地使刀具和被加工齒輪之間保持著一對漸開線...
《制齒工速成與提高》是2009年1月1日機械工業出版社出版的圖書。本書是為制齒工編寫的一本速成與提高技術圖書。內容簡介 《制齒工速成與提高》一書是為制齒工編寫的一本速成與提高技術圖書。內容包括;齒輪加工技術基礎、齒輪傳動的幾何計算、滾齒加工、插齒加工、剃齒加工、珩齒加工、磨齒加工、錐齒輪刨齒加
第二節 制定加工工藝 第三節 工件的定位與裝夾 第四節 刀具與量具的準備 第五節 設備維護與保養 本章思考題 第二章 工件加工 第一節 滾齒加工 第二節 插齒加工 第三節 剃齒、珩齒加工 第四節 銑齒、刨齒加工 第五節 齒輪倒角和倒棱 本章思考題 第三章 精度檢驗與誤差分析 本章思考題 ...
(2)直齒圓柱齒輪的插削 (3)斜齒圓柱齒輪的插削 (4)插削內齒輪 (5)插削齒條 (6)插削端面齒盤 2. 插齒機及加工精度 3. 插齒夾具 4. 插齒刀 (1)Ⅰ型——盤形直齒插齒刀 (2)Ⅱ型——碗形直齒插齒刀 (3)Ⅲ型——錐柄直齒插齒刀 (4)直齒插齒刀的技術要求 (5)斜齒插...
(1)銑床銑齒:可以加工直齒條 ;(2)冷打機打齒:可以無屑加工 ;(3)精密鑄齒:可以大批量加工廉價小齒輪 ;(4)磨齒機磨齒:可以加工精密母機上的齒輪 ;(5)壓鑄機鑄齒:多數加工有色金屬齒輪 。2、刨齒機加工的展成法,主要有滾齒和插齒:(1)滾齒機滾齒:可以加工8模數以下的斜齒 ;(2...
經過滾齒或插齒加工得到齒輪零件的齒形,往往還要進行精加工。磨齒加工主要用於淬硬齒輪的精加工。由於磨齒能夠糾正齒輪預加工的各項誤差,因而加工精度較高。磨齒後精度一般可達6級以上。簡介 磨齒加工是在磨齒機上對淬硬的齒輪進行齒廓的精加工,磨齒後,齒輪的精度可達6級以上。按齒廓的形成方法,磨齒也有成形法和...
第二章 滾齒加工乃 節 滾齒機的類型和功能乃 第二節 滾齒原理與加工工藝守則乃 第三節 齒輪滾刀 第四節 滾齒機切齒前的調整 第五節 滾切齒數大於的質數齒輪 第六節 蝸輪加工乃 第七節 滾齒加工常見缺陷及消除方法 第三章 銑齒加工 節 銑床簡介 第二節 齒輪銑削 第三節 齒條銑削 第四章 插齒加工 ...
第一節齒圈徑向圓跳動的測量 第二節錐齒輪的測量 本章思考題 第二部分制齒工(高級)第四章工藝準備 第一節讀圖與繪圖 第二節制定加工工藝 第三節工件的定位與裝夾 第四節齒輪刀具的準備 本章思考題 第五章工件加工 第一節滾齒、插齒及剃齒加工 第二節銑齒加工 第三節磨齒加工 本章思考題 第六章精度...
12.5.4 加工斜齒插齒刀的專用滾刀齒形計算 12.6 插齒刀製造和使用中的若干問題 12.6.1 插齒刀側刃齒形表面的磨製 12.6.2 插齒切削用量的優選 12.6.3 插齒刀的刃磨 12.7 梳齒刀 12.7.1 梳齒刀概述 12.7.2 直齒梳齒刀 12.7.3 斜齒梳齒刀 12.7.4 梳齒刀的技術要求 12...
說明:使用小徑定位時,很難保證軸的小徑磨加工直徑與齒面PCD的同軸度,齒面間隙做得較小時,裝配會很困難,所以必須注意。配合量確定 部分加工方法與公差等級。1)拉刀加工:適用於孔類零件,公差等級IT7級。2)滾齒加工:適用於軸類零件,公差等級IT10級。3)插齒加工:適用於孔、軸類零件,公差等級IT10級。...
(4)齒條全齒深、跳動、公法線特別是齒向是否合格。加工方法 齒輪齒條加工方法:(1)滾齒(2)插齒(3)剃齒(4)磨齒(5)珩齒。滾齒 用齒輪滾刀按展成法加工齒輪、蝸輪等的齒面。在滾齒機上用齒輪滾刀加工齒輪的原 理,相當於一對螺旋齒輪嚙合的原理。滾刀實質上是一個螺旋角很大的螺旋齒 輪,因為齒...
2滾齒 2.1概述 2.2滾齒機調整計算 2.3滾齒工藝 2.4滾齒夾具 2.5滾齒誤差 3插齒 3.1概述 3.2插齒夾具 3.3工藝參數的選擇和計算 3.4插齒加工 3.5插齒誤差產生的原因與消除方法 1剃齒 4.1剃齒的原理和方法 4.2剃齒機與工具 4.3剃齒切削用量 4.4剃齒操作調整 4.5剃齒加工 4.6剃齒誤差分析 ...
齒頂帶凸角﹑齒根帶倒角的滾刀齒形是一種較常用的留剃形式﹐它使被加工齒輪的齒根處有些挖根﹐齒頂處有些倒角﹐中間部分剃齒餘量均勻。(見彩圖 硬齒面齒輪的精加工刀具──硬質合金刮削滾刀 ﹑ 齒輪加工刀具──滾刀﹑插齒刀﹑剃齒刀)蝸輪滾刀 常用的蝸輪加工刀具。蝸輪滾刀基本蝸桿(見蝸桿傳動)的類型和主要...
第三節 鑽削、鉸削、鏜削和拉削加工 一、概述 二、鑽削加工 三、鉸削加工 四、鏜削加工 五、拉削加工 第四節 磨削加工 一、概述 二、磨具的特徵和選用 三、磨削加工類型 四、先進磨削技術 第五節 齒輪加工 一、概述 二、滾齒加工 三、插齒加工 四、齒面的精加工方法 思考與練習 第5章...
