基本介紹
卡牌屬性,卡牌效果,
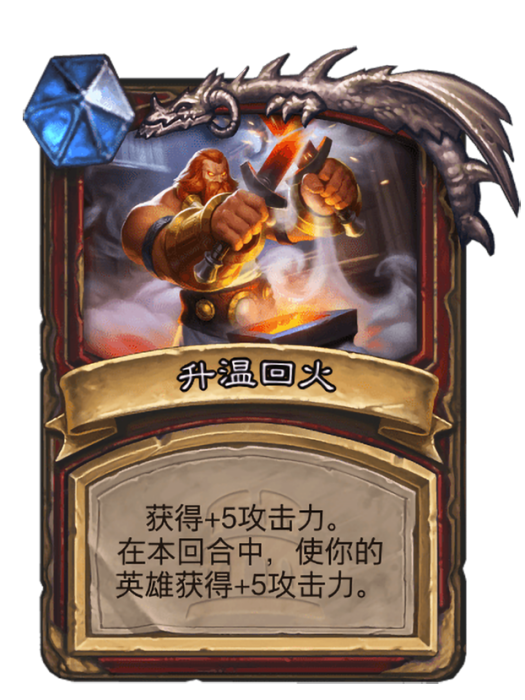
升溫回火是暴雪娛樂公司出品的卡牌遊戲《爐石傳說》中的一張卡牌。本卡牌是“卡茲格羅斯”的泰坦技能之一,無法製作或收藏。卡牌屬性稀有度:無職業:戰士類型:法術法力值:無1卡牌效果獲得+5攻擊力。在本回合中,使你的英雄獲得+5...
約相當於170℃),則可確定在油中的停留時間是合適的。淺冷淬火後鍛模中仍有很大的內應力,如將其直接裝進加熱到回火溫度的爐中回火,可能引起開裂,所以要先將鍛模裝進350~400℃爐中保溫適當時間。在保溫過程中使模具內、外均溫後,再升溫至最終回火溫度(500~580℃,視模具要求而定) 進行回火。
豬舍升溫鍋爐是一款用於規模化養豬場環境溫度控制的設備,由某廠商研發。其核心特點是採用三次進風燃燒系統,分為主進風、側進風和頂進風,通過分層供氧提升煤炭燃燒效率,減少供氧死角。燃燒室採用火包水設計,回火排煙部分為水包火結構,配合多管反菸回程機構,增強熱交換效率並降低排煙溫度。該鍋爐適用煙煤、無煙...
本爐分多區控溫,爐溫控制系統採用先進的智慧型溫度控制儀(如圖《智慧型溫度控制儀》所示)來實現爐膛內的升溫和爐溫控制,本系統具有先進的智慧型PID控制算法,五位超大LCD顯示,具有完美的自整定、自適應功能,控溫和爐溫同時顯示,並能根據工件的工藝要求進行程式編制和控制,自動調節控制爐膛內的加熱功率,操作方便,配套...
爐門升降系統採用彈簧壓緊裝置,配合智慧型PID溫控系統實現多區程式化升溫與功率調節,同時具備聲光超溫報警及溫度記錄功能。電氣連鎖控制系統在爐門開啟時自動切斷加熱電源,閉合後恢復加熱並斷開台車電源,保障操作安全性。結構簡介 本系列電爐外殼有鋼板和型鋼焊接而成,台車由型鋼及鋼板焊接,台車通過與爐襯的軟接觸和沙...
2、 保溫完畢出爐空冷。冷至60℃時,時效件用棉紗擦淨;低溫回火件直接清洗。3、油爐規定每工作一周撈渣一次,發現處理零件發黃時,應更換新油,新油應緩慢升溫,尤其在90~120℃之間應保溫2~3小時,讓油中水分陸續蒸發。4、 防止油溢出爐外。5、油爐溫度嚴禁超過200℃。平時操作者應注意儀表是否失靈,觀察...
工作溫度高、升溫快、熱效率高、無污染、加熱均勻精確。具體優點如下: 1、具有繞性,如加熱容器或管道時,可彎曲成弧形或圓形包復在表面加熱,如加熱大型工件,局部可采包復形式,大面積工件可採用平鋪復蓋形式。此外能適合各種幾何形狀工件的加熱。 2、工作溫度高、升溫快、熱效率高、無污染、加熱均勻精確,可以實現...
將加工好的模具經鹽浴爐高溫加熱,使過剩碳化物充分溶解,快冷後再經高溫回火或將剛停鍛的模具毛坯立即返回鍛造爐升溫,使碳化物充分溶解,然後快冷,再經高溫回火獲得合適的硬度。經過上述預處理後的模具獲得了細小均勻分布的碳化物及較細的晶粒,經雙重處理的凸模與常規處理比較,模具壽命提高2~8倍。對於經受強烈水冷以熱...
(四)開爐淬火,不能一口氣淬完,應視爐溫下降程度,中途閉爐重新升溫,以便前後工件淬後硬度一致。(五)要注意冷卻液的溫度,10%鹽水的溫度如高於60℃,不能使用。冷卻液不能有油污、泥漿等雜質,不然,會出現硬度不足或不均勻現象。(六)未經加工毛坯調質,硬度不會均勻,如要得到好的調質質量,毛坯應粗車...
卡茲格羅斯是暴雪娛樂開發的卡牌遊戲《爐石傳說》中戰士職業的傳說隨從卡牌,出自擴展包“泰坦諸神”,普通版本和金色版本可通過開啟該擴展卡包或消耗奧術之塵製作獲得,分解分別可獲得400點和1600點奧術之塵。該卡牌法力值6點,攻擊力4點,生命值4點,擁有泰坦關鍵字機制。泰坦技能包括“泰坦鍛造”“升溫回火”“烈焰之...
10、液體滲釩:加熱950℃,保溫4h,降溫860℃,保溫2h;升溫950℃,保溫4h,油冷。滲劑90%BaCl₂+7%V₂O₅+3%Na₂B₄O₇+Al粉,硬度要求2500HV0.1,工藝特點為滲層厚度0.020mm,提高表面硬度,耐磨性。力學性能 1、淬火溫度的影響。GCr15鋼的正常淬火加熱溫度為830-860℃,多用油冷,最佳淬火...
該設備採用機電一體化結構,由爐體、PID溫控系統、熱電偶及安全保護裝置組成,配備新型陶瓷纖維爐膛使升溫效率提升1倍,外殼溫度控制在55℃以下。智慧型溫控儀表實現0-98%連續調壓,40段編程控制結合三相電源設計,具備自動斷電保護功能。模組化設計搭配側開式爐門與雙側加熱元件布局,兼顧操作便利性與熱效率,並提供溫度...
最高工作溫度:650℃(回火)/950℃(淬火)有效加熱區尺寸:標準型號為1200×800×600mm 控溫精度:PID智慧型調節±1.5℃ 升溫速率:室溫至600℃需25分鐘(空爐狀態)適用場景 該設備特別針對厚度50-150mm的中碳鋼工件設計,適用於機械製造領域的以下工藝場景:齒輪、軸類零件的整體調質處理 模具鑲塊的二次回火加工...
【2】感應淬火:通過牽引機的穩速運行,將鋼棒送入感應加熱淬火系統的感應加熱用半導體變頻裝置中,通過輸出感應器櫃和紅外測溫儀控制,對鋼棒進行預熱——測溫——升溫——測溫的溫度自動控制,達到淬火溫度進入冷卻機械淬火,通過機械後牽引裝置進入輥道,送入儲料、上料平台,同時分離淬炎不合格品,完成淬火過程;【...
另可定製各種特別規格大型箱式電爐、管式電爐、井式回火電爐。配可程式電腦控溫儀,能節制速度、波段升溫。注意事項 我們使用高溫箱式電爐等熱處理設備進行工作的時候,我們還是要注意以下幾點:1.使用的過程中切勿跨越本電阻爐的最高溫度。2.裝取試樣時一定要堵截電源,以防觸電。3.裝取試樣時爐門封閉時間應儘可能短...
採用方案Ⅰ焊接的試件,焊後應進行局部高溫回火處理。熱處理的工藝為:升溫速度為200℃/h,升到715℃保溫1小時15分鐘,降溫速度100℃/h,降到300℃後空冷。具體採用JL-4型履帶式電加熱器(1146×310)包繞焊縫,用矽酸鋁棉層保溫,保溫層厚度50mm,溫度控制採用DJK-A型電加熱器自動控溫儀。焊接工藝 評定試驗...
電加熱器是一種電加熱設備。產品介紹 電加熱器是一種國際流行的電加熱設備。用於對流動的液態、氣態介質的升溫、保溫、加熱。當加熱介質在壓力作用下通過電加熱器加熱腔,採用流體熱力學原理均勻地帶走電熱元件工作中所產生的巨大熱量,使被加熱介質溫度達到用戶工藝要求。電加熱是將電能轉換為熱能的過程。自從發現電源...
如日本的“深冷急熱法”,工件淬火後不馬上進行冷處理,而是先放入水浴,再放入處理槽中在-80℃或-180℃下進行冷處理,保溫一段時間後立即放人60C熱水浴中,使試樣快速回溫以減小內應力,然後選用不同溫度回火1h。另一種觀點則認為應快速冷卻或升溫,這樣會使奧氏體更易轉變為馬氏體,且直浸冷卻速率比油淬慢,...
4.1.1感應加熱時金屬的升溫曲線 4.1.2感應加熱時金屬升溫過程的特點 4.1.3感應加熱鋼材透熱時間的近似計算方法 4.2感應加熱過程鋼材溫度的均勻性 4.2.1感應加熱鋼材徑向溫度的均勻性及影響因素 4.2.2感應加熱鋼材縱向溫度的均勻性及影響因素 4.3感應加熱鋼材溫度的測量與控制 4.3.1感應加熱鋼材溫度的測量...
生產的本套設備根據每種產品的需要,由進出料儲料支架、進出料輸送裝置、工件自旋式輥道傳輸裝置、中頻淬火升溫模組、中頻淬火保溫模組、中頻回火模組、中頻退火模組、淬火噴霧裝置、液壓站、中心控制台及自動控制系統等十一部分組成。安全運作 一、開爐前的注意事項 中頻電爐在開爐前必需要對電氣設備、水冷卻系統、...
溫控儀包括指針式、數字式及可程式電腦控溫儀,可實現速率調節與波段升溫。爐體額定功率為2.5-12kW,額定溫度覆蓋1000℃至1600℃,爐膛尺寸根據型號不同在200×120×80mm至500×300×200mm之間。此外,可擴展定製大型箱式電爐、管式電爐及井式回火電爐,滿足多樣化工業需求。用途概述 定碳爐專用於鋼鐵廠、鑄鐵廠、...
採用方案Ⅰ焊接的試件,焊後應進行局部高溫回火處理。熱處理的工藝為:升溫速度為200℃/h,升到715℃保溫1小時15分鐘,降溫速度100℃/h,降到300℃後空冷。具體採用JL-4型履帶式電加熱器(1146×310)包繞焊縫,用矽酸鋁棉層保溫,保溫層厚度50mm,溫度控制採用DJK-A型電加熱器自動控溫儀。焊接工藝評定試驗...
淬火: 工件緩慢升溫到600℃,保溫20min進行第一次預熱,均溫後升至850℃,再保溫30min進行第二次預熱,最後升溫到1020~1040℃,保溫25~40min,出爐空冷。回火:淬火後應立即回火,並回火至少兩次,每次保溫時間不低於2h 注意:淬火後應及時回火,防止開裂,並要防止表面脫碳,量規及高精度模具應進行深冷處理(-70...
採用方案Ⅰ焊接的試件,焊後應進行局部高溫回火處理。熱處理的工藝為:升溫速度為200℃/h,升到715℃保溫1小時15分鐘,降溫速度100℃/h,降到300℃後空冷。具體採用JL-4型履帶式電加熱器(1146×310)包繞焊縫,用矽酸鋁棉層保溫,保溫層厚度50mm,溫度控制採用DJK-A型電加熱器自動控溫儀。焊接工藝評定試驗...
【生鐵屑保護擺動回火規範】(670±10)℃×2h,隨爐升溫,(710±10)℃×2h,隨爐降溫;(670±10)℃×2h,隨爐升溫,(710±10)℃×2h,再隨爐降溫;(670±10)℃×2h,隨爐升溫, (710±10)℃×2h,隨爐降溫;共3個循環,再降溫至550℃,出爐空冷。處理後硬度153HBW。【調質處理規範】淬火溫度...
滲釩後需根據鋼材類型進行後續處理:Cr12型鋼直接升溫淬火,碳素工具鋼等需空冷後經退火再淬火,且加熱需在中性鹽浴中進行以避免降低滲層性能。硼砂浴滲釩由於處理溫度較高,故滲釩後工件尚需進行淬火、回火等強化處理。對於淬火溫度高於滲釩溫度的鋼件(如Cr12型),僅需在滲入完了後繼續升溫並淬火。而對於淬火溫度...
採用方案Ⅰ焊接的試件,焊後應進行局部高溫回火處理。熱處理的工藝為:升溫速度為200℃/h,升到715℃保溫1小時15分鐘,降溫速度100℃/h,降到300℃後空冷。具體採用JL-4型履帶式電加熱器(1146×310)包繞焊縫,用矽酸鋁棉層保溫,保溫層厚度50mm,溫度控制採用DJK-A型電加熱器自動控溫儀。焊接工藝評定試驗...
採用方案Ⅰ焊接的試件,焊後應進行局部高溫回火處理。熱處理的工藝為:升溫速度為200℃/h,升到715℃保溫1小時15分鐘,降溫速度100℃/h,降到300℃後空冷。具體採用JL-4型履帶式電加熱器(1146×310)包繞焊縫,用矽酸鋁棉層保溫,保溫層厚度50mm,溫度控制採用DJK-A型電加熱器自動控溫儀。焊接工藝評定試驗...

