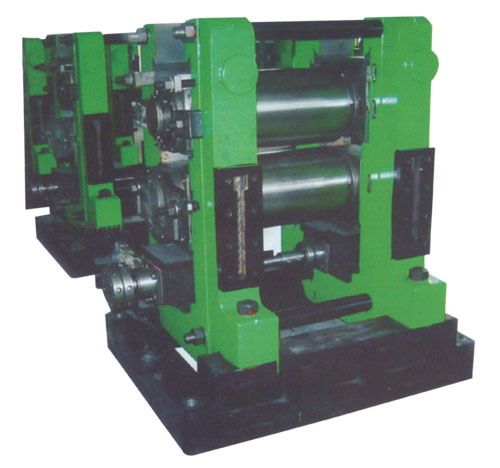
三連軋機是一種緊湊軋機,由立輥-平輥-立輥三個機架組成一套無扭可逆式連軋機。立輥軋機軋制中將鋼坯強迫推入平輥軋機內,平輥軋機可不受咬入角的限制,可進行大壓下量軋制,一次壓下率可達72%,三個機架能代替五個機架的變形量,大大減少設備重量和軋制線的距離。
基本介紹
- 中文名:三連軋機
- 外文名:triplet mill
- 學科:材料工程
- 領域:工程技術

三連軋機是一種緊湊軋機,由立輥-平輥-立輥三個機架組成一套無扭可逆式連軋機。立輥軋機軋制中將鋼坯強迫推入平輥軋機內,平輥軋機可不受咬入角的限制,可進行大壓下量軋制,一次壓下率可達72%,三個機架能代替五個機架的變形量,大大減少設備重量和軋制線的距離。
三連軋機是一種緊湊軋機,由立輥-平輥-立輥三個機架組成一套無扭可逆式連軋機。立輥軋機軋制中將鋼坯強迫推入平輥軋機內,平輥軋機可不受咬入角的限制,可進行大壓下量軋制,一次壓下率可達72%,三個機架能代替五個機架的變形量,大...
鋼坯軋機是將小鋼錠或大鋼坯軋成小鋼坯的軋機,如三輥鋼坯機、鋼坯連軋機,軋輥直徑450~750mm。各類軋機的工作原理和主要結構基本相同﹐只是軋延的溫度﹑壓力和速度有所差異。軋機中使用最多的是軋鋼機。軋機又可分為半成品軋機和成品軋機。半成品軋機主要是開坯機﹐包括初軋機﹑板坯軋機和鋼坯軋機。用軋機對鋼坯...
軋機有三個輥實現軋制,上下輥直徑較大,有助電動機傳動,中輥直徑較小,靠上下輥摩擦傳動。簡介 產品介紹 軋輥的旋轉方向不變,在下輥和中輥之間朝一個方向通過,返回是則在中輥和上輥之間通過。為了升降軋件並把它餵入軋輥,需設升降台。三輥勞特式軋機採用交流感應電動機,通過帶動飛輪減速器來傳動。所以可以...
防爆型全自動三輥軋機 防爆型全自動三輥軋機是一種用於材料科學、機械工程、電子與通信技術領域的工藝試驗儀器,於2012年8月10日啟用。技術指標 專門用於自動輥軋鋼坯。主要功能 自動輥軋鋼坯。
連軋機控制系統是由連軋機組、檢測儀表控制裝置和電子計算機組成的對鋼、鋁等材料的加工尺寸進行控制的塑性加工過程控制系統。發展歷史 早期的連軋機因軋制速度低,對產品質量要求也不高,用人工控制尚能生產。人們對產品質量和產量的要求日益提高,如軋制每卷重45噸的冷連軋薄帶鋼卷,要求厚度公差為±(5~50)微米,...
三輥開坯機 該軋機有三個軋輥,軋輥不用逆轉,軋機建設費較低,而且能耗低。其運轉動力70%使用於鋼錠的變形。由於孔型是一定的,所以產品規格靈活性小,產品範圍比較窄。此外,在軋機前後都必須配備擺動升降台。三輥式開坯機主要套用於中小型企業。鋼坯連軋機 這種軋機是幾台二輥式軋機的串列布置,軋輥轉動方向不變...
薄板坯連鑄連軋TSCR (Thin Slab Casting and Rolling) 是20世紀末世界鋼鐵的最新成就,是鋼鐵工業最重要的技術進步之一。SMS公司設計出新型薄板坯連鑄機,與連軋機相連成鑄軋緊密生產線,被稱為CSP技術。2003年武鋼引進了該技術,建成了第一條連鑄連軋薄板生產線。同時對設備精心調試,並熱軋油作為輥縫區工藝潤滑,...
②連續式線材軋機 連續式軋機主要有3種形式:平-立式連續機,兩輥與地面呈45°交叉連軋機和三輥Y形連軋機。由於在軋制過程中不需要翻轉軋件,這三種連軋機軋制速度高,並且線材無扭轉,軋件質量高,套用越來越廣泛。該種軋機軋制的工藝流程為:分線→粗軋機組軋制→切頭→第一中軋機組軋制→切頭→分路→第二中...
寬頻鋼熱連軋採用的熱連軋機的發展經歷了三代:第一代寬頻鋼熱連軋機 最早的寬頻鋼熱連軋機是1926年在美國投產的。採用四輥式軋機以提高剛性,生產寬而薄的產品。精軋機組的主電機為直流電機,用電動機-發電機組供電。這代軋機所用板坯厚150~200mm,寬1200~1550mm,長2.5~5m。從粗軋機出來的軋件厚度一般為...
《高等學校規劃教材·型鋼孔型設計》共分11章,內容包括:孔型設計的基本知識、延伸孔型設計、簡單斷面型鋼孔型設計、連軋機孔型設計、切分軋制孔型設計、複雜斷面型鋼孔型設計的相關問題、複雜斷面型鋼孔型設計、萬能軋機孔型設計、楔橫軋孔型設計、導衛裝置設計、計算機輔助孔型設計等。《高等學校規劃教材·型鋼孔型設計》...
三個及三個以上軋輥組成的冷軋管機稱為多輥式冷軋管機。多輥軋機分為三輥、四輥和五輥三種。一般直徑為Φ8~60mm的管材用三輥冷軋管機軋制,直徑為Φ60~120mm的管材用四輥、五輥冷軋管機軋制。如圖《多輥管材軋制的原理》所示,這種冷軋管機與二輥式冷軋管機一樣,具有往復周期軋制的特點。軋輥上有斷面不變...
經過熱軋廠送來的鋼卷,先要經過連續三次技術處理,先要用鹽酸除去氧化膜,然後才能送到冷軋機組。在冷軋機上,開卷機將鋼卷打開,然後將鋼帶引入五機架連軋機軋成薄帶卷。從五機架上出來的還有不同規格的普通鋼帶卷,它是根據用戶多種多樣的要求來加工的。冷軋廠生產各種各樣不同品質的產品,那飛流直下,似銀河...
有資料表明,在三機架熱精連軋機上,當軋制速度降低或增加10r/min時,帶坯的終軋溫度將下降或上升10℃。在熱精軋機上採用閉環系統自動控制軋制速度,可使帶坯終軋溫度偏差達到±5℃以內。在熱粗軋機和熱精軋機前後都裝有非接觸式紅外線測溫儀和接觸式熱電偶,前者測定值作為熱軋生產線上各控制系統的參數,後者...
一、冷軋系列:冷軋帶肋鋼筋生產線。包括兩肋主軋機、調直切斷機、高頻熱處理、新型料架。二、冶金系列:各種規格熱軋機、拖二拖四連軋機、兩輥四輥及多輥冷軋機。系列鋁銅連軋機、鋁鑄軋機等線板帶設備及附屬設備。二、建材系列:多功能盲孔壓磚機及配套設備、機制石棉瓦設備。三、礦山設備:破碎機顎式破碎機、...
連續式大型型鋼軋機附圖為70年代投產的連續式大型型鋼軋機設備布置圖。主要生產100×50~506×20mmH型鋼,年生產能力達150萬噸左右。粗軋機組有四架二輥式機架,中軋機組有三架萬能式機架和二架軋邊機架,精軋機有四架萬能式機架和二架軋邊機架,由15個機架串連布置成連續軋制系列。它可軋制長達120m以上的軋...
開坯是指鋼錠或連鑄軋鋼坯在初軋機、鋼坯連軋機、三輥式軋機、鍛錘或水壓機上進行的首次塑性加工,以便為各類軋機提供生產成品用的坯料的過程。初軋開坯是將煉鋼生產的少數幾種重量大的鋼坯經過初軋機。軋鋼銅材軋機所需要的大鋼坯。二次開坯是將斷面大的初軋坯進一步軋成小鋼坯,供給成材軋機。定義簡介 開坯的慨念有...
(1)扁平孔型軋制時由於孔型側壁的存在,軋件的寬向流動受到約束而在軋制過程中不能完全自由寬展。因此,兩向壓縮一向延伸的變形狀態比平輥軋制時強烈得多。而且,長型材軋制時的“壓縮”變形是在兩個互相垂直的方向上交替進行的。在連軋機上,這是通過軋件的機架間扭轉或者平—立交替布置的機架實現的。(2)扁平...
在半連續軋機上也有這個問題, 例如西德哈根克虜伯鋼公司的特鋼車間為解決高合金鋼生產方面存在的難題—軋材在進入連軋機之前的溫降, 在開口式粗軋機和連軋機之間安裝了中頻感應再加熱設備, 安裝該設備的目的是為生產更重的盤卷, 減少脫碳及縮小尺寸偏差。有了這種功率為2300KW、3KHz、最小進料速度為0.5m/s的...
在初軋機上將鋼錠切分成兩根方坯,可縮短軋制時間,提高產量,降低能耗,減少切損。⑤小連鑄坯的切分軋制 為解決小連鑄坯規格少、小軋機用坯規格多的矛盾,可採用切分軋制。⑥初軋板坯和連鑄板坯切分成方坯 為解決小方坯不足的問題,可利用板坯在初軋機的鋼坯連軋機上切分成方坯的方法,生產小方坯。
近15年來,燕山大學軋機研究所對H型鋼技術進行基礎研究,在自行研的連線板式萬能型鋼連軋機上生產出國產第一根H型鋼和波紋腹板H型鋼,理論和實驗上取得了多項重要成果,為我國型鋼生產的新產品開發和發展做出了重要貢獻。另外,新型短應力線軋機、空間自位型高剛度軋機、高速棒材輸送系統關鍵技術的研究、分別獲得河北省...
3 連軋程式編制和計算機的自動控制 在編制連軋機的軋製程序中, 首先設計出主導產品的軋製程序, 在該生產線生產彈簧扁鋼主導產品程式編制中選擇窄系列以65mm 系列為主導, 中寬系列以90mm 系列為主導, 寬系列以120mm 系列為主導, 相鄰系列的扁鋼軋制通過調整軋槽輥縫, 從主導產品程式中分離出其它產品的軋製程序, ...
全連續冷連軋機自動速度控制系統 連續冷連軋機的自動速度控制系統要求通過活套分離開卷運行過程和軋制運行過程以實現全連續軋制。由於停機時間的減少,生產效率大幅提升。速度控制系統 速度控制系統是五機架冷連軋計算機自動控制系統的一個功能組成部分,包括二級速度設定系統、一級給定值處理系統和零級執行機構三個部分。二...
軋機上使金屬產生連續塑性變形的主要工作部件和工具。軋輥主要由輥身、輥頸和軸頭3部分組成。輥身是實際參與軋制金屬的軋輥中間部分。它具有光滑的圓柱形或帶軋槽的表面。輥頸安裝在軸承中,並通過軸承座和壓下裝置把軋制力傳給機架。傳動端軸頭通過連線軸與齒輪座相連,將電動機的轉動力矩傳遞給軋輥。軋輥在軋機機架...
2)、軋機本身的變化。採用圓柱形軸承的軋機,隨著軋制速度的升高,輥頸會在軸承中浮起,因而使兩根相互作用受載的軋輥將向相互靠緊的方向移動。3)、材料被軋制變形時的加工軟化。高速鋁箔軋機的軋制速度很高,隨著軋制速度的提高,軋制變形區的溫度開高,據計算變形區的金屬溫度可以上升到200℃,相當於進行一次中間...
軋件在連軋機上連續軋制4~14 道次出成品。車間工藝平面布置見圖1。2.主要設備性能 (1)加熱爐 半連軋車間有1 台推鋼式連續加熱爐,爐子有效長度27 896 mm ,有效寬度3 016 mm。燃料為自產煤氣。(2)軋機 軋機的主要性能參數見表1。(3)冷床 冷床為步進式齒條冷床,床面有效尺寸為8 m×60 m。(4)...
