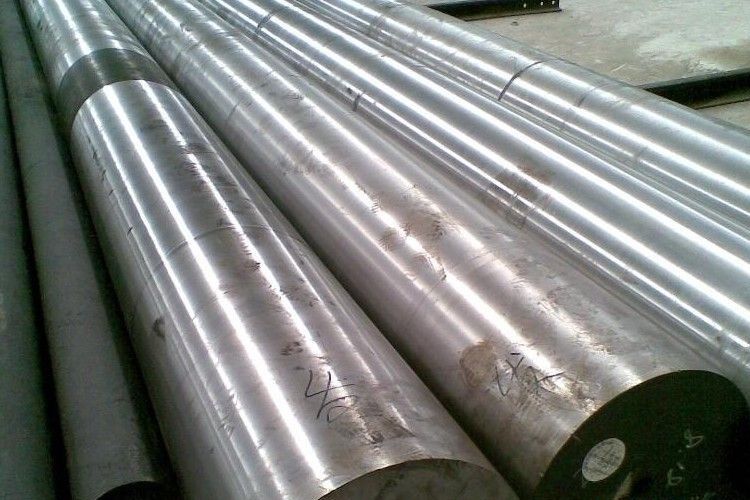
04Cr13Ni5Mo屬於超級馬氏體不鏽鋼,通過最佳化碳含量(≤0.05%)與添加鎳、鉬等元素,兼具抗拉強度≥795MPa的高強度與優良耐腐蝕性,適用於水輪機葉片、轉輪等水利工程過流部件製造。該材料採用低碳設計(C≤0.04%)配合12-14%鉻含量,顯著提升焊接性能與低溫韌性,配套E410NiMo-16焊條可實現優異焊縫質量,其連續退火酸洗工藝解決了傳統工藝氧化皮處理難題,提升6-100mm板材表面質量穩定性。截至2024年,已成功套用於寮國東薩宏水電站尾水閥門門槽主輪導軌,並在轉輪下環等厚截面焊接結構中展現優於瑞典2RMZ鑄鋼的磨蝕性能。
基本介紹
- 材料類別:超級馬氏體不鏽鋼
- 抗拉強度:≥795MPa
- 標準號:GB/T 20878-2007
- 典型套用:水輪機轉輪、導葉
- 焊接工藝:配套E410NiMo-16焊條
- 板材厚度:6-100mm
材料特性,化學成分設計,製造工藝創新,水電行業套用,焊接技術規範,
材料特性
04Cr13Ni5Mo通過降低碳、氮、硫含量(C≤0.04%,S/P≤0.03%)並結合鎳(4-6%)、鉬(1-1.5%)合金化,形成板條馬氏體與逆轉變奧氏體複合組織,實現抗拉強度795MPa與延伸率≥15%的強韌性平衡。相較於常規馬氏體不鏽鋼,其低溫衝擊韌性提升30%以上,在含泥沙水流中表現出更優的耐磨損腐蝕特性。
化學成分設計
元素配比嚴格控制在以下範圍:
- 鉻(Cr):12.00%-14.00%(形成鈍化膜提升耐蝕性)
- 鎳(Ni):4.00%-6.00%(穩定奧氏體組織並增強韌性)
- 鉬(Mo):1.00%-1.50%(強化抗點蝕與縫隙腐蝕能力)
- 碳(C):≤0.04%(降低淬硬傾向改善焊接性)該成分體系使材料在5%NaCl鹽霧試驗中腐蝕速率低於0.05mm/年,滿足水電設備30年服役周期的耐蝕需求。
製造工藝創新
採用輥底式連續退火爐實施"酸洗-正火-回火-二次酸洗"工藝鏈,突破傳統台車爐效率瓶頸:
- 一次酸洗使用HF(55-70g/L)與HNO3(120-150g/L)混合液,清除熱軋氧化皮
- 正火處理溫度1050-1100℃,配合水霧冷卻速率≥15℃/s,細化晶粒至ASTM 8級以上
- 回火階段650-700℃保溫2小時,消除殘餘應力並提升尺寸穩定性該工藝使6mm板材的平直度偏差≤1.5mm/m,生產效率提升40%以上。
水電行業套用
作為水電站蝸殼、導葉的核心材料,具備以下適配特性:
- 承受水流速度≥15m/s的長期沖刷,年磨蝕量<0.2mm
- 在pH 6-9的水質環境中腐蝕電流密度≤0.1μA/cm
- 多道次焊接後熱影響區硬度≤280HV,避免開裂風險2024年寮國東薩宏水電站項目中,採用該材料製造的尾水門槽主輪導軌經20000次啟閉測試後,軌道變形量<0.1mm。
焊接技術規範
推薦使用直徑3.2-4.0mm的E410NiMo-16焊條,工藝參數控制要點包括:
- 預熱溫度:80-120℃(厚度>20mm時取上限)
- 層間溫度:≤150℃
- 熱輸入量:15-25kJ/cm焊後經600-650℃回火處理,焊縫金屬衝擊功可達≥60J(-20℃測試),達到母材性能的90%以上。

04Cr13Ni5Mo的圖片
