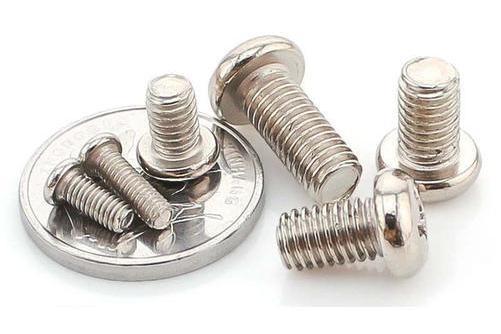
鋼鐵鍍鎳是具有無污染、無重金屬、循環壽命長、不需電鍍設備的金屬材料;鍍層是鎳磷合金層,耐蝕性好,結合力極佳。鍍液穩定性強,壽命超過12個周期等特點。適用於各種形狀、多種鋼鐵材料的零部件;鍍層緻密、孔隙率低,可以改善材質的許多性能,例如:加強強度、提高硬度、具有超強耐腐蝕能力,能超過不鏽鋼的使用標準,並能節約大量成本。
基本介紹
- 產地:廣州市
- 組成:A、B、C三種鍍劑
套用說明,注意事項,套用舉例,使用方法,操作工藝流程,
套用說明
鋼鐵鍍鎳的鍍層是鎳磷層是鎳磷合金的無定形結構,具有較高的硬度、耐蝕性,耐磨性,因而廣泛套用於鋼鐵防鏽處理和裝飾等領域。鋼鐵鍍鎳鍍層的色調為賞心悅目的光亮顏色,並具有優良的防腐性能。鍍層孔隙率低,耐蝕性強,非常適合汽車零部件、泵、閥等鋼鐵製品的表面處理。本工藝能耗低,反應速度快,光亮度高,防腐蝕性能好,改善鋼鐵化學鍍鎳層的結合力,可改善鍍層的均勻性和自潤滑性。
鋼鐵鍍鎳具有以下特點:
1.不需要直流電,通過化學反應即可上鍍,耗能較低。
2、耐腐蝕性強,該工藝處理後的金屬表面為非晶態鍍層,抗腐蝕性特別優良。
3、鍍層孔隙率低,結合力好,耐蝕性強。
4、結合強度大,本技術處理後的合金層與金屬基件結合強度增大。
注意事項
1、鍍銅過程會不斷消耗成分,鍍銅過程中要及時補充A,B兩劑,測試並調節PH值到12.5~13.0.
2、鍍銅裝載比1~3dm2,沉銅溫度:常溫.
3、化學鍍銅停止工作時,要繼續保持空氣攪拌,用20%硫酸調節PH值到9~10,鍍液要蓋好,以防止鍍液有效成分的無功損耗和蟲子灰塵的污染。重新啟動鍍液時,可在攪拌條件下用20%NaOH 調整PH值到12.5~13.0
4、在鍍銅過程中如果發現鍍液變混濁,此時要及時加入穩定劑 0.5克/升。攪拌均勻後鍍液恢復穩定。
套用舉例
鋼鐵鍍鎳由A、B、C三種鍍劑組成,A和B按比例1:2開缸,以A和C按比例1:1添加,作為中間補充劑。
使用方法
1、用A劑與B劑加水配兌,配兌比例為A:B:水=1:2:7。
2、用純淨水把鍍槽清洗乾淨。然後在槽內加入槽容積一半大小的純淨水。
3、先將B劑按比例加入到槽內攪拌均勻,在攪拌的同時緩緩加入A劑。
4、攪拌均勻後測試鍍液PH值,用10%的氨水調節PH值到4.7±0.2。
5、加入去離子水到規定的體積.
6、加熱鍍液將鍍液溫度穩定在意86-92攝氏度.
操作工藝流程
1、鋼鐵鍍鎳工件前處理:前處理對鍍層質量至關重要,要使鍍前的工件表面無污染,並且是處於活化狀態,此過程主要有:除油,除銹,拋光,水洗。
2、酸洗活化:用酸洗活化劑浸泡工件2-3分鐘,再水洗乾淨。
3、用熱的去離子水沖洗工件,使工件升溫,以避免下一步施鍍時,冷工件吸收鍍液熱量而降溫,導致停鍍。
4、按照0.5-1.5dm2/升的裝載比分散地吊掛在鍍液中,控制鍍液溫度在意85-92攝氏度。
5、施鍍過程中要有適度的輕攪拌,使溫度及鍍液分布均勻,從而保證化學鍍鎳的穩定進行,和鍍層的一致性。同時,要對鍍液進行循環過濾。濾網:孔徑1-8微米,耐100攝氏度,耐酸。
