焊接性試驗是一個物理學術語,指的是檢測金屬材料在限定的施工條件下焊接成規定設計要求的構件並滿足預定服役要求能力的測試。
焊接工作者對於新材料、新工藝及新結構產品的正式施工製造、焊接之前,都要經過焊接性試驗及評定工作,以確定其工藝焊接性及使用焊接性是否達到技術條件的要求。
基本介紹
- 中文名:焊接性試驗
- 外文名:weldability test
- 分類:直接試驗、間接試驗
- 套用:焊接工藝
- 學科:冶金工程
- 試驗內容:評定焊接工藝缺陷等

焊接試驗一般指本詞條
焊接性試驗是一個物理學術語,指的是檢測金屬材料在限定的施工條件下焊接成規定設計要求的構件並滿足預定服役要求能力的測試。
焊接工作者對於新材料、新工藝及新結構產品的正式施工製造、焊接之前,都要經過焊接性試驗及評定工作,以確定其工藝焊接性及使用焊接性是否達到技術條件的要求。
焊接檢驗可分為破壞性檢驗、非破壞性檢驗和聲發射檢測三類。破壞性檢驗 1)力學性能試驗:拉伸試驗、彎曲試驗、衝擊試驗、壓扁試驗、硬度試驗、疲勞試驗。2M:學分析試驗:化學分析、腐蝕試驗。3)金相試驗:巨觀檢驗、微觀檢驗、斷口檢驗。非破壞性檢驗 1)外觀檢查。2)強度檢驗:水壓試驗、氣壓試驗。3)緻密性試驗:水...
(一) 按焊接檢測數量分 1.抽檢 在焊接質量比較穩定的情況下,如自動焊、摩擦焊、氬弧焊等,當工藝參數調整好之後,在焊接過程中質量變化不大,比較穩定,可以對焊接接頭質量進行抽樣檢測。2.全檢 對所有焊縫或者產品進行100%的檢測。(二) 按焊接檢驗方法分 1.破壞性檢測 (1)力學性能實驗 包括拉伸試驗、...
可焊性試驗是指某種鋼用焊接方法進行焊接時,檢測其是否能獲得無缺陷的、令人滿意的焊縫,以及焊接接頭的性能是否能滿足使用性能要求的過程。目的 (一)比較鋼材的焊接性能,做選擇焊接工藝的參考;(二)採用不同剛性的可焊性試驗,用以確定鋼材在不同結構型式下(剛性不同),產生裂紋的可能性,(三)選擇合適的焊條...
《點焊、縫焊和凸焊的焊接工藝評定試驗》是2025年4月1日開始實施的一項中國國家標準。編制進程 2024年9月29日,《點焊、縫焊和凸焊的焊接工藝評定試驗》發布。2025年4月1日,《點焊、縫焊和凸焊的焊接工藝評定試驗》實施。起草工作 主要起草單位:中車唐山機車車輛有限公司、中國機械總院集團哈爾濱焊接研究所有限...
《焊接接頭衝擊試驗方法(GB/T 2650-2008/ISO 9016:2001)》主要修改內容如下:增加了“原理”、“符號及說明”部分內容;增加了取樣位置、缺口方向方面的內容;刪去了原標準附錄A、附錄B中有關輔助試樣的內容;增加了“試驗報告示例”部分。附錄A為資料性附錄。《焊接接頭衝擊試驗方法(GB/T 2650-2008/ISO 9016:...
《焊接性試驗與分析方法》是2014年化學工業出版社出版的圖書,作者是李亞江、王娟。內容簡介 本書針對焊接生產中出現的問題,闡述焊接性試驗的針對性及焊接性分析的方法。主要包括焊接性的概念、焊接性分析的內容及評定方法、焊接冷裂紋試驗及分析、焊接熱裂紋試驗及分析、再熱裂紋和應力腐蝕開裂、使用焊接性試驗及工藝...
鋼筋焊接接頭試驗方法標準》是由陝西省建築科學研究設計院主編,中華人民共和國建設部發布的,中國建築行業標準。前言摘要 本標準技術內容授權由主編單位負責具體解釋 目次 總則 拉伸試驗方法 剪下試驗方法 彎曲試驗方法 衝擊試驗方法 疲勞試驗方法 附錄A 試驗報告格式 附錄B 彎曲試驗參數 本標準用詞說明 附:條文說明 ...
《焊接接頭硬度試驗方法》是2008年中國標準出版社出版的圖書,作者是中華人民共和國國家質量監督檢驗檢疫總局、中國國家標準化管理委員會。內容簡介 《焊接接頭硬度試驗方法(GB/T 2654-2008/ISO 9015-1:2001)》等同翻譯ISO 9015—1:2001。為便於使用,本標準做了如下編輯性修改:刪除了國際標準的前言;對ISO 9015—...
複合鋼板作為一種新材料現已逐漸用於壓力容器、核反應堆、儲槽及艦船製造等許多領域。在複合鋼板使用過程中,必不可少地要進行焊接。《複合鋼板焊接接頭力學性能 試驗方法(GB/T 16957-1997)》規定了複合鋼板焊接接頭的拉伸、彎曲、衝擊和硬度四種力學性能試驗方法。這個試驗方法既可用於複合鋼板焊接工藝評定,也可用於...
貯存液體或氣體的焊接容器,其焊縫的不緻密缺陷,如貫穿性的裂紋、氣孔、夾渣、未焊透和疏鬆組織等,可用緻密性試驗來發現。緻密性檢驗方法有:煤油試驗、載水試驗、水沖試驗等。(3)受壓容器的強度檢驗 受壓容器,除進行密封性試驗外,還要進行強度試驗。常見有水壓試驗和氣壓試驗兩種。它們都能檢驗在壓力下工作的...
2021年10月11日,《金屬材料焊縫破壞性試驗焊接接頭顯微硬度試驗》由國家市場監督管理總局、中國國家標準化管理委員會發布,並於2022年5月1日實施。修訂信息 2021年10月11日,《金屬材料焊縫破壞性試驗焊接接頭顯微硬度試驗》由國家市場監督管理總局、中國國家標準化管理委員會發布,並於2022年5月1日實施。起草工作 主...
《焊接性試驗與分析方法(第2版)》是2022年化學工業出版社出版的書籍,作者是李亞江等。內容簡介 本書針對焊接生產中出現的問題,從實用性角度闡述焊接性試驗的針對性及焊接性分析的方法,主要包括焊接性概念、焊接性分析的內容及評定方法、焊接裂紋試驗和分析方法、焊接性試驗及工藝評定、焊接性的微觀分析方法、焊接金相...
《焊接試驗與檢驗實用手冊》是2012年6月中國石化出版社出版的圖書,作者是張應立、周玉華。內容簡介 《焊接試驗與檢驗實用手冊》共分三章,較詳細地介紹了焊接材料質量評定試驗,焊接性試驗,產品焊接試板的力學性能試驗,磷銅釺料化學元素含量的測定,熔煉焊劑化學元素含量的測定,噴焊合金粉末化學元素含量的測定,焊接...
《電阻對焊和閃光對焊的焊接工藝評定試驗》是2025年5月1日開始實施的一項中國國家標準。編制進程 2024年10月26日,《電阻對焊和閃光對焊的焊接工藝評定試驗》發布。2025年5月1日,《電阻對焊和閃光對焊的焊接工藝評定試驗》實施。起草工作 主要起草單位:寶雞石油鋼管有限責任公司、深圳市大德雷射技術有限公司、中國機械...
《金屬材料焊縫破壞性試驗衝擊試驗》是2022年10月12日,由國家市場監督管理總局、國家標準化管理委員會發布並實施的標準。編制進程 2022年10月12日,《金屬材料焊縫破壞性試驗衝擊試驗》標準發布並實施。起草工作 主要起草單位:上海材料研究所、哈爾濱焊接研究院有限公司、鋼研納克檢測技術股份有限公司、上海中遠川崎重工鋼...
3.1焊接工藝評定的概念及目的 3.1.1焊接工藝評定的概念 3.1.2焊接工藝評定的目的 3.2焊接工藝評定方法的分類及其適用條件 3.2.1基於焊接工藝評定試驗的評定方法 3.2.2基於焊接經驗的評定方法 3.2.3基於試驗焊接材料的評定方法 3.2.4基於預生產焊接試驗的工藝評定方法 3.2.5基於標準焊接規程的工藝評定方法...
本標準適用於鋼材電弧焊對接接頭及交接接頭的脈動拉伸疲勞試驗。引用標準 GB 2651 焊接接頭拉伸試驗方法 GB 9447 焊接接頭疲勞裂紋擴展速率試驗方法 GB 10854 鋼結構焊縫外形尺寸 術語及定義 3.1 脈動拉伸應力 是指最小應力為零或最小應力很小不發生脫位的拉伸交變應力。3.2 S(應力)--N(循環次數)曲線圖 以...
《焊縫及熔敷金屬拉伸試驗方法(GB/T 2652-2008/ISO 5178:2001)》整合了GB/T 2649—1989《焊接接頭機械性能試驗取樣方法》中有關“焊縫試驗取樣方法”的內容,在原版的基礎上增加了“原理”、“符號及縮略語”及“試驗條件”部分內容,增加了試樣製備方面的內容,增加了“試驗報告示例”部分。內容簡介 《焊縫及熔...
《基於預生產焊接試驗的工藝評定(GB/T 19868.4-2005)(ISO 15613:2004)》由中國機械工業聯合會提出。本部分由全國焊接標準化技術委員會歸口。本部分負責起草單位:哈爾濱焊接研究所、哈爾濱焊接技術培訓中心。本部分主要起草人:朴東光、錢強、王林。本部分等同採用ISO 15613:2004《金屬材料焊接工藝規程及評定 基於預...
①工藝焊接性試驗 主要是確定接頭產生裂紋的傾向,試驗方法有:(a)自拘束裂紋試驗,如直丫和斜丫坡口對接剛性拘束裂紋試驗以及其他類型剛性接頭抗裂試驗等;(b)外拘束裂紋試驗,如拉伸拘束裂紋試驗、剛性拘束裂紋試驗、可變拘束試驗以及插銷試驗等(見焊接裂紋)。②使用性能試驗 根據使用要求決定。例如焊接接頭和焊縫的力學...
第7章 滲透檢測 7.1 滲透檢測的物理基礎 7.2 滲透檢測的設備和材料 7.3 滲透檢測技術 第8章 其他無損檢測方法 8.1 聲發射技術 8.2 紅外檢測 8.3 雷射全息檢測 8.4 微波檢測法 第9章 破壞性檢驗 9.1 金屬的力學性能試驗 9.2 焊接接頭金相組織分析 9.3 焊縫金屬化學試驗分析 參考文獻 ...
5173:2000)》與GB/T2653—1989相比,主要修改內容如下:增加了“原理”、“符號和縮略語”、“試驗結果”部分內容;增加了“試樣的製備”方面的內容;刪去了原標準“壓扁試驗”的內容;增加了“試驗報告示例”部分。《焊接接頭彎曲試驗方法(GB/T 2653-2008/ISO 5173:2000)》的附錄A為資料性附錄。
《管與管板的焊接工藝評定試驗》是2022年3月1日實施的一項中國國家標準。編制進程 2021年8月20日,《管與管板的焊接工藝評定試驗》發布。2022年3月1日,《管與管板的焊接工藝評定試驗》實施。起草工作 主要起草單位:哈爾濱焊接研究院有限公司、東營市元捷石油機械有限公司、元創實業(鄭州)有限公司、撫順市特種設備...
2、適用於氣焊,焊條電弧焊,鎢極氬弧焊,熔化極氣體保護焊,埋弧焊,等離子弧焊,電渣焊等焊接方法。流程 1、焊接工藝評定 2、提出焊接工藝評定的項目 3、草擬焊接工藝方案 4、焊接工藝評定試驗 5、編制焊接工藝評定報告 6、編制焊接工藝規程(工藝卡 工藝過程卡作業指導書)評定過程 1、擬定預備焊接工藝指導書 ...
焊接模擬試驗機 焊接模擬試驗機,供金屬焊接性試驗用的一種模擬試驗裝置。其中最簡單的是模擬焊接熱影響區中熱循環過程的熱模擬試驗機,較為複雜的則是同時模擬焊接過程熱、拘束應力和應變循環的試驗裝置。
管道施焊前,建設單位應與有關單位一起組織焊工進行技術培訓及考核,焊接工藝試驗和焊接工藝評定,應按照《管道下向焊接工藝規程》(SY/T4103-2006)的規定執行。焊接工藝評定應包括對缺陷修補的要求。焊前準備 1、 管道下向焊施焊前,應根據焊接工藝評定製定下向焊及缺陷修補工藝規程。2、 參加管道施工的電焊工...
第三節 焊接過程中的質量控制 一、焊接環境的檢查 二、焊接規範執行情況的檢查 三、預熱的檢查 四、焊接後熱的檢查 五、產品試板的質量控制 第四節 焊接結構成品檢驗 一、焊接結構幾何尺寸的檢驗 二、焊縫外觀檢驗 三、緻密性試驗和壓力試驗 複習思考題 第二章 射線探傷 第一節 射線的產生、性質及其衰減 一、...
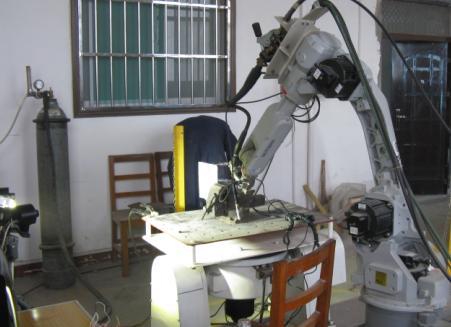
異型機架自動化焊接試驗系統是一種用於機械工程、動力與電氣工程領域的科學儀器,於2016年7月7日啟用。技術指標 ABB IRB機器人弧焊系統:機器人精度0.05mm,負載5Kg,伸展半徑大於1.44m,彩色示教器 (中英文,10米),I/O 輸入輸出 DI/DO=20/20,零點檢測及復原,MIG/MAG 全數字逆變焊機,送絲機,空冷焊槍...
MIL-STD-202G Mehtod 210F 熱應力試驗 MIL-STD-883G 2003.7 可焊性試驗 目的及意義 可焊性測試一般是用於對元器件、印製電路板、焊料和助焊劑等的可焊接性能做一個定性和定量的評估。在電子產品的裝配焊接工藝中,焊接質量直接影響整機的質量。因此,為了提高焊接質量,除了嚴格控制工藝參數外,還需要對印製...
