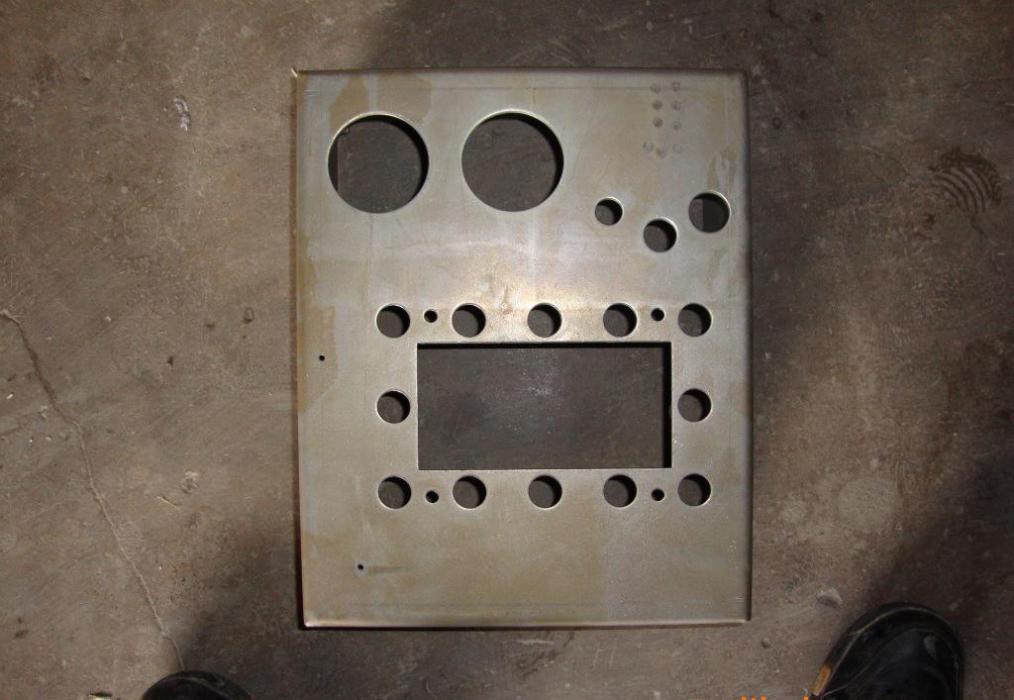
沖裁加工是利用模具使板料分離的一種衝壓加工方法。沖裁既可以得到平板零件,也可以為彎曲、拉深、成形等工序準備毛坯。是利用沖模的刃口使板料沿一定的輪廓線產生剪下變形並分離。沖裁在衝壓生產中所占的比例最大。在沖裁過程中,除剪下輪廓線附近的金屬外,板料本身並不產生塑性變形,所以由平板沖裁加工的零件仍然是一平面形狀。
基本介紹
- 中文名:沖裁加工
- 外文名:Punching
- 屬性:板材加工工藝
- 領域:金屬壓力加工
主要工序
間隙
沖裁切口
精密沖裁方法

套用


沖裁加工是利用模具使板料分離的一種衝壓加工方法。沖裁既可以得到平板零件,也可以為彎曲、拉深、成形等工序準備毛坯。是利用沖模的刃口使板料沿一定的輪廓線產生剪下變形並分離。沖裁在衝壓生產中所占的比例最大。在沖裁過程中,除剪下輪廓線附近的金屬外,板料本身並不產生塑性變形,所以由平板沖裁加工的零件仍然是一平面形狀。


沖裁加工是利用模具使板料分離的一種衝壓加工方法。沖裁既可以得到平板零件,也可以為彎曲、拉深、成形等工序準備毛坯。是利用沖模的刃口使板料沿一定的輪廓線產生剪下變形並分離。沖裁在衝壓生產中所占的比例最大。在沖裁過程中,除剪下...
從板料上分離出所需形狀和尺寸的零件或毛坯的衝壓方法。沖裁是利用沖模的刃口使板料沿一定的輪廓線產生剪下變形並分離。沖裁在衝壓生產中所占的比例最大。在沖裁過程中,除剪下輪廓線附近的金屬外,板料本身並不產生塑性變形,所以由平板沖裁加工的零件仍然是一平面形狀。主要工序 沖裁可分為剪下、落料、沖孔、...
沖裁(blanking)是利用模具使板料產生分離的衝壓工序,包括落料、沖孔、切口、剖切、修邊等。用它可以製作零件或為彎曲、拉深、成形等工序準備毛坯。從板料衝下所需形狀的零件(或毛坯)稱落料,在工件上衝出所需形狀孔(衝去的為廢料)稱沖孔。墊圈即由落料與沖孔兩道工序完成。沖裁既然是分離工序,工件受力時必然從...
金屬沖裁(Blanking)沖裁或者稱為精密沖裁,是模具用來從金屬板材從切下兩維形狀的加工工藝。沖裁中使用的模具叫做沖裁模。沖裁常常用來生產沖裁件。沖裁件在隨後的操作中被另一個模具成形。沖 裁可以在很高效地生產二維形狀的工件。沖裁模通常是成形一個完整的工件的一系列模具中的第一個。
《實用沖裁技術》一書的出版社是化學工業出版社,出版時間是2004年1月1日。內容簡介 《實用沖裁技術》系統地介紹了沖裁加工工藝方案、模具設計的相關知識及有關資料;深入探討了沖裁間隙對沖裁件和模具使用壽命的影響;介紹了國內外使用的沖裁間隙分類情況;系統地研究了沖裁間隙與工件各質量指標、模具使用壽命的...
鈑金加工是鈑金技術職員需要把握的樞紐技術,也是鈑金製品成形的重要工序。鈑金加工是包括傳統的切割下料、沖裁加工、彎壓成形等方法及工藝參數,又包括各種冷衝壓模具結構及工藝參數、各種設備工作原理及操縱方法,還包括新衝壓技術及新工藝。零件金屬板材加工就叫鈑金加工。簡介 金屬板材加工就叫鈑金加工。具體譬如利用板材...
2.2.2原材料入庫儲存及生產加工過程的質量控制 2.3下料加工的方法 2.3.1斜剪和平剪 2.3.2振動剪和滾剪 2.3.3其他下料加工方法 2.4下料加工的操作要點 2.5下料加工的注意事項 2.6下料作業中的常見問題 2.7下料加工的質量檢測 2.8下料加工的質量缺陷及對策 第3章沖裁加工的質量控制 3.1沖裁...
精密沖裁 精密沖裁(fine blanking,precision blanking)是2005年公布的機械工程名詞。定義 使板料沖裁區處於特殊應力狀態,獲得精確尺寸和光潔剪下面(可直接做工作面,不需要再切削加工)的沖裁方法。出處 《機械工程名詞 第二分冊》(第二版)。
(2)設計的衝壓件必須有利於提高金屬材料的利用率,減少材料的品種和規格,儘可能降低材料的消耗。在允許的情況下採用價格低廉的材料,儘可能使零件做到無廢料及少廢料沖裁。(3)設計的衝壓件必須形狀簡單,結構合理,以有利於簡化模具結構、簡化工序數量,即用最少、最簡單的衝壓工序完成整個零件的加工,減少再用其他...
切削加工藝術,在一次沖裁過程中就可以得到尺寸精度高、剪下面光潔度好,可完成製品的一次衝壓成型,大大簡化了工藝,提高了生產效率。概述 廣泛用於汽車、機車、紡織機械、農用機械、電腦、家用電器、儀器儀表、量具等精密沖裁領域。相當部份的鑄、鍛毛坯經切削加工的零件,也趨於採用精沖工藝或精沖複合工藝生產。
複合沖裁 複合沖裁是2019年公布的冶金學名詞。定義 用落料和沖孔的複合模具在壓力機上的一次衝程中,同時衝出工件的內外形狀的加工方法。出處 《冶金學名詞》。
以及沖裁模基本類型及結構、沖裁模結構設計及其他輔助零部件的設計。講解廣泛深入,對金屬板料的成形加工,沖裁工藝和模具設計製造等具有重要的指導意義。出版背景 金屬板料的成形加工因其具有獨特的工藝適應性而倍受重視。沖裁工藝和模具設計製造是板料塑性加工最基本的加工方法。沖裁工藝與模具設計共(6碟)。
(沖裁)是使用模具分離材料的一種基本衝壓工序,它可以直接製成平板零件或為其他衝壓工序如彎曲、拉深、成形等準備毛坯,也可以在已成形的衝壓件上進行切口、修邊等。沖裁廣泛用於汽車、家用電器、電子、儀器儀表、機械、鐵道、通信、化工、輕工、紡織以及航空航天等工業部門。沖裁加工約占整個衝壓加工工序的50%~60...
衝壓的具體工序包括沖裁、精沖、拉伸、旋壓、彎曲、翻邊、脹形等。沖裁件 對沖裁件工藝性影響最大的是製件的結構形狀、精度要求、形位公差及技術要求等。沖裁件合理的工藝性應能滿足材料較省、工序較少、模具加工較易、壽命較長、操作方便及產品質量穩定等要求。沖裁件的工藝性應考慮以下幾點:①沖裁件的形狀應...
沖裁是利用沖模使部分材料或工序件與另一部分材料、工(序)件或廢料分離的一種衝壓工序。沖裁是切 斷、落料、沖孔、沖缺、沖槽、剖切、鑿切、切邊、切舌、切開、整修等分離工序的總稱。10、沖 槽 沖槽是將廢料沿敞開輪廓從材料或工序件上分離的一種衝壓工序,敞開輪廓呈槽形,其深度超過寬度。11、沖中心...
4.1 沖裁加工的形式 4.2 沖裁加工的模具結構形式 4.3 沖裁主要工藝參數的確定 4.4 沖模的安裝與調整 4.5 試模的要求及作用 4.6 沖裁件的質量要求與檢測 4.7 沖裁件常見的缺陷及防止措施 4.8 沖裁操作常見問題分析 4.9 沖裁故障的判斷及修理 第5章 精沖加工 5.1 精沖加工的方法 5.2 精沖加工...
冷仲裁模具即沖裁模具,是在冷衝壓加工中,將材料(金屬或非金屬)加工成零件(或半成品)的一種特殊工藝裝備,在衝壓生產中,沖裁所用的模具稱為沖裁模。沖裁模的主要任務是使材料分離,在這個前提下,沖裁模的分類方式有很多種。 按工序性質分,沖裁模可分為落料模、沖孔模、切斷模、整修模、精沖模等。產...
不允許在加工過程中發生廢料或工件飛彈現象,影響操作者的注意力,甚至擊傷操作者。另外要避免沖裁件毛刺割傷人手。不允許操作者在進行衝壓操作時有過大的動作幅度,避免出現使身體失去穩定的姿勢;不允許在作業時有過多和過準的動作。應儘量避免衝壓加工時有強烈的噪聲和振動。模具設計應在總圖上標明模具重量,便於...
《衝壓工完全自學一本通(圖解雙色版)》是化學工業出版社出版圖書。內容簡介 衝壓加工是金屬板料的重要成形方法,本書以圖表結合的形式,對衝壓常用基礎知識、衝壓識圖、沖裁加工、彎曲加工、拉深加工、擠壓加工、成形加工、衝壓零件加工尺寸及檢測計算、衝壓模具的裝配與調試、衝壓設備使用維修等內容做了詳細生動的...
在沖裁加工過程中,導致凸模失效的因素主要有磨損和斷裂,模具與工件發生相對運動(滑動、滾動、或滾動+滑動)產生摩擦,有摩擦就會造成模具的磨損。當模具的磨損達到一定的程度的時候,會嚴重影響加工工件的表面質量和尺寸精度,導致模具失效,這時,就需要刃磨模具,或者更換新的模具。簡單來說,零件在摩擦過程中其表面...
2.3下料加工的方法032 2.3.1平剪和斜剪032 2.3.2振動剪和滾剪033 2.3.3其他下料加工方法034 2.4下料加工的操作要點035 2.5下料加工的注意事項036 2.6下料作業常見問題分析037 2.7下料加工的質量檢測038 2.8下料加工的質量缺陷及對策040 第3章沖裁加工工藝及質量管理042 3.1沖裁加工分析042 3...
第2章 沖裁工藝與模具設計 2.1 沖裁加工概述 2.2 沖裁變形特點 2.3 沖裁工藝計算 2.4 沖裁模典型結構 2.5 沖裁模零部件結構 2.6 沖裁工藝編制及模具圖的繪製 2.7 沖裁模設計實例 思考與練習2 第3章 彎曲工藝與模具設計 3.1 彎曲加工概述 3.2 彎曲變形特點 編輯推薦 本書對第1版中部分偏深...
精密沖床是一種先進的精密成型機器,廣泛套用於金屬鈑金加工的沖剪、成形和引伸等工藝中。它通過塑性加工和切削加工,在一次沖裁過程中就能得到尺寸精度高、剪下面光潔度好的零件,具有優質、高效、低耗、套用廣的特點。產品特點 ●高剛性 高剛性、高精密的構架,採用鋼板焊接,並經熱處理、消除床身內應力...
第1篇衝壓加工基本工序5 第1章沖裁6 1.1沖裁變形特點6 1.1.1基本概念6 1.1.2沖裁變形過程7 1.1.3沖裁變形區及受力9 1.2沖裁件的質量12 1.2.1斷面組成12 1.2.2精度問題13 1.3沖裁間隙14 1.3.1對沖裁變形過程的影響15 1.3.2對沖裁加工的其他影響16 1.3.3間隙值的規範與選用17 1.4...
裁剪機,用電動機帶刀運轉、雷射束、高壓水噴射以及沖模沖裁的方式將縫料切割、沖裁成所需形狀的加工設備。包括電動裁剪刀、沖裁機和自動裁剪機等。裁剪刀 用電動替代手動(剪刀)裁剪面料的工具。根據刀片的形式可分為直刀、圓刀、角刀和帶刀等。藉助工作檯,用手動的方式完成多層面料的裁剪。剪裁台 帶有裁剪裝置...
重複上述動作,衝下第二個零件。(2) 連續沖模 沖床的一次衝程中,在模具不同部位上同時完成數道衝壓工序的模具,稱為連續模。工作時定位銷2對準預先衝出的定位孔,上模向下運動,凸模1進行落料,凸模4進行沖孔。當上模回程時,卸料板6從凸模上推下廢料。這時再將坯料7向前送進,執行第二次沖裁。如此循環進行,...
另外如有壓線工藝,而壓線周圍有其它沖孔工藝,應先加工壓線後加工其它孔位,以避免壓線時擠料而使其他孔變形。外形沖裁時,應將X方向刀具放置於後面,而且加工路徑沿Y軸向夾爪靠近(即靠近夾爪水平邊最後沖)。5、排刀時注意不要將廢料留落於台面,採用全部沖落或留料連線於板料上,對後者一定要注意留料(微連線)...
廣泛用於沖裁、模鍛、冷鐓、擠壓、粉末冶金件壓制、壓力鑄造,以及工程塑膠、橡膠、陶瓷等製品的壓塑或注塑的成形加工中。模具具有特定的輪廓或內腔形狀,套用具有刃口的輪廓形狀可以使坯料按輪廓線形狀發生分離(沖裁)。套用內腔形狀可使坯料獲得相應的立體形狀。模具一般包括動模和定模(或凸模和凹模)兩個部分,...
金屬板帶在壓力機的模具上衝壓成各種零件的金屬塑性加工方法。一般沖裁件的板料厚度在方法。一般沖裁件的板料厚度在10mm以下。板材衝壓sheet metal forming 對鎳鉻鋼、鈦合金和鎂合金等材料,有時為了減少變形抗力,也採用熱衝壓。板材衝壓的生產率高,可實現機械化、自動化;大批量生產時成本低,產品精度高。
全自動滾壓式開料機在工業生產中,開料機用途非常廣泛。其功能主要是利用成型刀模,通過沖裁動作而獲得人們所需的片材或半成品。適用於加工各類皮革、布料、紡織物、塑膠、橡膠、紙板、毛氈、石棉、玻璃纖維、軟木、其它合成材料等柔性片狀物料。廣泛套用於皮革及製鞋、手袋及箱包、手套及帽子、工藝及絲花、繡花、拼圖及...
